
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 14.10.2026 Herkunft: Website


Die strukturelle Integrität bestimmt das Überleben der Flüssigkeitshandhabung und der Pipeline-Infrastruktur. Eine einzige beschädigte Verbindung macht die erwartete Lebensdauer Ihrer Pipeline von 50 bis 100 Jahren sofort zunichte. Modern Durch die HDPE-Rohrfusion entstehen bei ordnungsgemäßer Ausführung monolithische, leckagefreie Systeme. Die Wahl der falschen Verbindungsmethode führt jedoch garantiert zu Problemen. Eine falsche Auswahl für bestimmte Feldbedingungen führt zu schwerwiegenden Projektverzögerungen, überzogenen Budgets oder einem katastrophalen Systemausfall. Sie benötigen die richtige Technik für Ihre spezifische Umgebung.
Dieser Artikel bietet eine hochtechnische, herstellerneutrale Bewertung des Stumpfschweißens im Vergleich zum Elektroschweißen. Projektingenieure und Auftragnehmer vor Ort können diesen Leitfaden verwenden, um den richtigen Ansatz basierend auf den tatsächlichen Gegebenheiten vor Ort festzulegen. Sie lernen die Mechanismen, Hauptvorteile und strengen Einschränkungen beider Methoden kennen. Wenn Sie diese Nuancen verstehen, können Sie sicherstellen, dass Ihre nächste Installation maximale Zuverlässigkeit erreicht.
Das Stumpfschweißen ist die kostengünstigste und standardisierte Methode für lange, kontinuierliche, gerade Rohrstrecken mit ausreichend Arbeitsraum.
Elektroschweißen ist die beste Wahl für beengte Platzverhältnisse, komplexe Einbindungen, Reparaturen im Graben und das Verbinden von Rohren unterschiedlicher Wandstärken (SDR).
Beide HDPE-Rohrverbindungsmethoden erfordern die strikte Einhaltung der Abkühlzeiten, der Rohrvorbereitung (Abschaben/Reinigen) und der Zertifizierung des Bedieners, um eine langfristige Zuverlässigkeit sicherzustellen.
Der Platzbedarf der Ausrüstung und die Vorlaufkosten für die Montage sind die wichtigsten wirtschaftlichen Unterscheidungsmerkmale zwischen den beiden Ansätzen.
Das Hauptziel jedes thermoplastischen Pipeline-Projekts ist einfach. Sie müssen eine Verbindung herstellen, die genauso stark oder stärker ist als das Rohr selbst. Wir nennen dies ein monolithisches System. Herkömmliche Rohrmaterialien basieren auf mechanischen Verbindungen, Dichtungen oder Druckblöcken. Diese älteren Methoden versagen im Laufe der Zeit häufig aufgrund von Bodenbewegungen oder Materialverschlechterung. Zuverlässig erstellen HDPE-Rohrverbindungen beseitigen diese Fehlerquellen vollständig. Die Polymerketten schmelzen, vermischen sich und verfestigen sich zu einer einzigen kontinuierlichen Struktur.
Erfolgreiches thermoplastisches Schweißen erfordert eine präzise Kontrolle über drei kritische Variablen. Bediener müssen Temperatur, Druck und Zeit verwalten. Wenn eine einzelne Variable außerhalb akzeptabler Parameter liegt, wird die molekulare Bindung schwächer. Eine schwache Verbindung sieht äußerlich gut aus, versagt jedoch unter betrieblicher Belastung.
Die Bewertung dieser Methoden muss strengen Industriestandards entsprechen. Beispielsweise verlassen sich nordamerikanische Betreiber bei den Wärmefusionsrichtlinien auf ASTM F2620. Sie verwenden ASTM F1290 für Standard-Elektroschweißverfahren. Die Einhaltung dieser etablierten Rahmenwerke stellt sowohl Regulierungsbehörden als auch Versicherungsanbieter zufrieden. Wenn Sie sie ignorieren, setzt sich Ihr Projekt einem massiven Risiko aus. Eine zuverlässige Infrastruktur erfordert einen evidenzbasierten Ansatz für die gemeinsame Gestaltung.
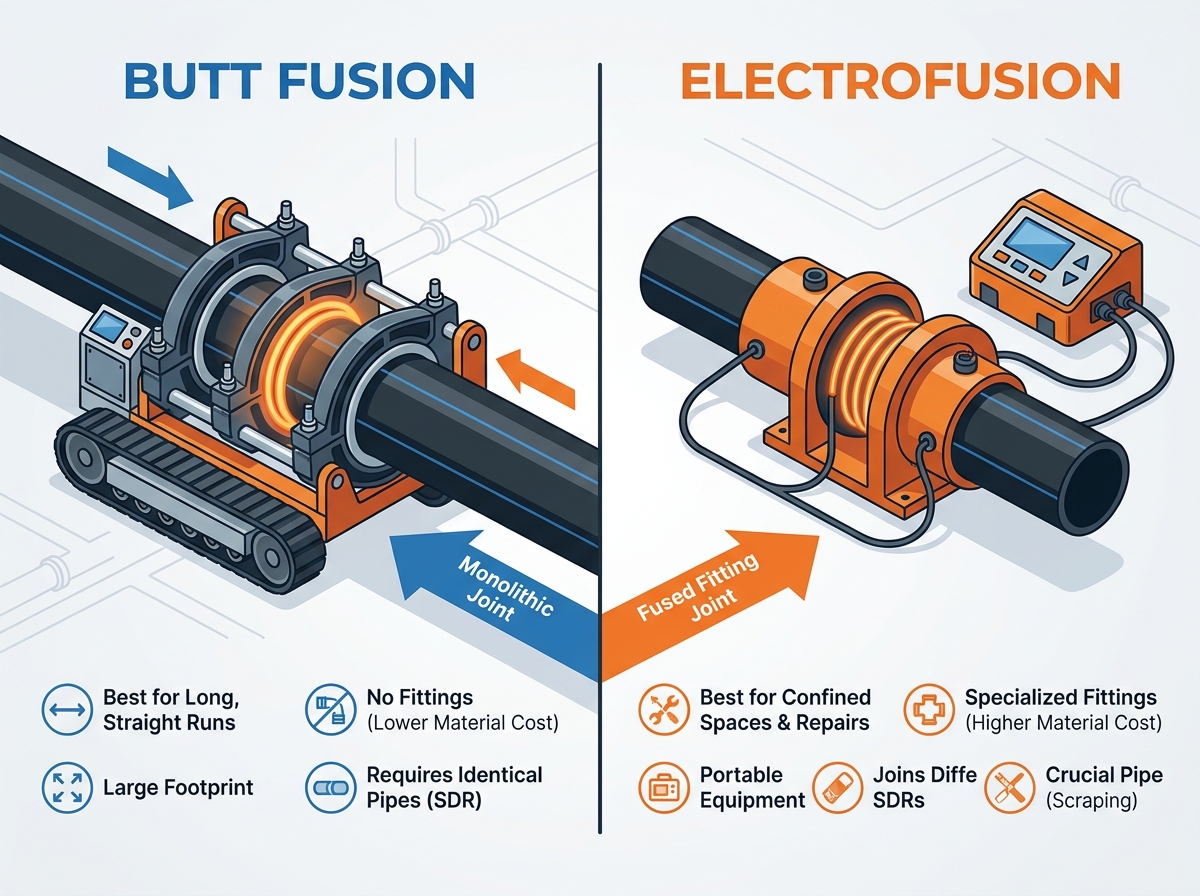
Benutzen Die Stumpfschweiß-HDPE-Rohrtechnologie bleibt der Standard für große Infrastrukturen. Bei dieser Methode werden zwei Rohrenden ohne zusätzliche Kupplungen direkt miteinander verbunden. Es ist in hohem Maße auf spezielle mechanische Ausrüstung angewiesen, um Ausrichtung und Kraft zu steuern.
Die Mechanik dieser Technik folgt einer streng chronologischen Abfolge. Die Bediener müssen jede Phase ohne Unterbrechung ausführen.
Planen: Bediener legen die Rohrenden in eine Spezialmaschine. Ein rotierender Hobel rasiert die Enden, um sicherzustellen, dass sie perfekt parallel und sauber sind.
Heizung: Eine PTFE-beschichtete Heizplatte fällt zwischen die beiden Enden. Die Maschine drückt die Rohre mit einem bestimmten Druck gegen die Platte, um das Material gleichmäßig zu schmelzen.
Fügen: Der Bediener entfernt die Heizplatte schnell. Anschließend schieben sie die geschmolzenen Rohrenden unter kontrolliertem Hydraulikdruck zusammen.
Abkühlen: Die Verbindung bleibt während des Abkühlens unter Druck gespannt. Dadurch bildet sich am Umfang eine deutliche, doppelte Schmelzperle.
Dieser Ansatz bietet unglaubliche wirtschaftliche Vorteile für Großprojekte. Erstens sind keine zusätzlichen Armaturen erforderlich. Dadurch werden die Materialkosten pro Gelenk deutlich gesenkt. Zweitens liefert es äußerst konsistente Ergebnisse. Prüfer können die Verbindungsqualität einfach durch visuelle Wulstprüfung überprüfen. Schließlich erweist es sich bei Installationen mit großem Volumen über große Entfernungen als außerordentlich effizient. Kommunale Wasserleitungen, ausgedehnte landwirtschaftliche Bewässerungsanlagen und Schlammleitungen im Bergbau hängen stark von dieser Effizienz ab.
Allerdings unterliegt diese Technik starken räumlichen Einschränkungen. Es erfordert eine enorme Stellfläche für die Fusionsmaschine und die Unterstützungsfahrzeuge. Darüber hinaus müssen die Rohre identische Abmessungen mit passenden Standardabmessungsverhältnissen (SDR) aufweisen. Nicht übereinstimmende Wandstärken verhindern ein ordnungsgemäßes Zusammenstecken. Schließlich erweist sich die Hinrichtung in einem engen, tiefen Graben als nahezu unmöglich.
Wenn große Maschinen nicht in Ihren Arbeitsbereich passen, Elektroschweißverfahren für HDPE-Rohre bieten die perfekte Lösung. Diese Technik nähert sich der molekularen Bindung aus einem völlig anderen Blickwinkel. Es basiert auf der internen Wärmeerzeugung und nicht auf externen Heizplatten.
Bei diesem Verfahren kommen spezielle Kupplungen, Sättel oder T-Stücke zum Einsatz. Diese Armaturen enthalten direkt unter ihrer Innenfläche eingebettete elektrische Heizschlangen. Der Bediener führt die vorbereiteten Rohrenden in die Armatur ein. Anschließend schließen sie einen computergesteuerten Prozessor an die externen Anschlussstifte der Armatur an. Der Prozessor liest einen Barcode auf dem Fitting. Es legt automatisch für eine bestimmte Dauer einen präzisen elektrischen Strom an. Dieser Strom erhitzt die Spulen und schmilzt sowohl das Fitting als auch das Rohr von innen nach außen. Sie dehnen sich aus und verschmelzen zu einer Einheit.
Diese Technik glänzt in anspruchsvollen Umgebungen. Es erweist sich als hervorragend für enge Räume, vertikale Gefälle und aktive Gräben. Die Ausrüstung benötigt nur sehr wenig Platz. Darüber hinaus können mit dieser Methode Rohre unterschiedlicher SDRs oder leicht unterschiedlicher Polymerqualitäten verbunden werden. Beispielsweise können Sie neue PE100-Rohre sicher an ältere PE80-Rohre anschließen. Dadurch eignet es sich ideal für Notreparaturen, Sattelabzweigungen und endgültige Systemanbindungen.
Der Hauptnachteil besteht im Materialaufwand. Elektroschweißfittings kosten deutlich mehr als blanke Rohrenden. Darüber hinaus bleibt der Prozess überempfindlich gegenüber der richtigen Rohrvorbereitung. Das Versäumnis, die Oxidationsschicht abzulösen oder abzukratzen, ist die Hauptursache für Gelenkversagen. Sie können die Vorbereitungsphase nicht überstürzen.
Um den richtigen Ansatz zu wählen, müssen wirtschaftliche Realitäten und Standortbeschränkungen abgewogen werden. Sie müssen über einfache Materialpreise hinausschauen. Die Umgebung, der Projektumfang und der Kapitaleinsatz bestimmen alle die endgültige Wahl.
Sie müssen die Ausrüstungskosten mit den Verbrauchsmaterialkosten vergleichen. Stumpfschweißmaschinen sind mit hohen Investitionskosten oder hohen täglichen Mietgebühren verbunden. Allerdings sind die Kosten pro Gelenk unglaublich niedrig. Umgekehrt erfordert die Elektrofusion nur minimale Investitionen in die Ausrüstung. Sie benötigen lediglich eine leichte Steuerbox. Allerdings treiben die hohen Verbrauchskosten der Spezialarmaturen die Betriebskosten bei Großserien schnell in die Höhe.
Der Platz bestimmt sofort Ihre Optionen. Eine schienengebundene Fusionsmaschine benötigt eine große, ebene Bereitstellungsfläche. Anschließend müssen Sie die fertigen Rohrstränge in Position ziehen. Die Alternative bietet eine enorme Portabilität. Ein Bediener kann einen Steuerprozessor in einen Graben oder auf ein Gerüst tragen und so das Netzwerk an Ort und Stelle aufbauen.
Große anfängliche Layouts begünstigen große mechanische Verbindungen. Auf flachem Gelände können Sie schnell kilometerlange Rohre schweißen. Lokalisierte Verteilungsnetze bevorzugen Koppler. Wenn Sie einzelne Serviceanschlüsse hinzufügen, sich in engen Stadtnetzen zurechtfinden oder routinemäßige Wartungsarbeiten durchführen, ist eine lokale Schmelze viel sinnvoller.
Wind, Staub und Feuchtigkeit beeinträchtigen jeden Schweißvorgang vor Ort. Hier bietet die großflächige mechanische Verbindung einen leichten Vorteil. Die Schmelzflächen bleiben bis zum Fügen einigermaßen geschützt. Durch die Kupplungsmontage ist das abgeschabte Rohr länger der Umgebung ausgesetzt. Verunreinigungen schleichen sich leicht in den Spalt zwischen Rohr und Fitting ein, bevor der Strom aktiviert wird. Beide benötigen Schutz bei aktivem Niederschlag.
Vergleichsfaktor |
Butt Fusion |
Elektrofusion |
|---|---|---|
Materialkosten (pro Verbindung) |
Niedrig (keine zusätzlichen Armaturen) |
Hoch (spezielle Anpassung erforderlich) |
Geräte-Fußabdruck |
Groß (erfordert schwere Maschinen) |
Klein (erfordert tragbaren Prozessor) |
SDR-Kompatibilität |
Muss genau übereinstimmen |
Kann nicht übereinstimmende Dicken verbinden |
Ideale Anwendung |
Lange, gerade, oberirdische Strecken |
Enge Gräben, Reparaturen, Einbindungen |
Vorbereitungsempfindlichkeit |
Mäßig (Planfräser eignet sich am besten) |
Extrem (manuelles Schälen erforderlich) |
Theoretisches Wissen bedeutet nichts ohne Felddisziplin. Viele perfekt konzipierte Systeme scheitern an schlechter Ausführung. Erfolgreich Das Schweißen von HDPE-Rohren erfordert kompromisslose Liebe zum Detail. Fast alle erfassten Gelenkausfälle sind auf Bedienerfehler zurückzuführen.
Thermoplaste zersetzen sich leicht, wenn sie ultraviolettem Licht und Sauerstoff ausgesetzt werden. Dadurch entsteht eine mikroskopisch kleine Oxidationsschicht auf der Rohroberfläche. Sie müssen diese Schicht entfernen. Machen Sie Ihrem Team klar, dass das Überspringen des mechanischen Schabevorgangs mit Sicherheit zu einem Scheitern der Elektrofusion führt. Chemische Tücher entfernen lediglich Schmutz. Sie entfernen das oxidierte Polymer nicht. Wenn Sie die Oberfläche nicht mechanisch abkratzen, vernetzen die geschmolzenen Materialien nicht. Unter Druck wird das Gelenk schließlich platzen.
Auftragnehmer versuchen häufig, die Abkühlzeiten zu verkürzen, um strenge Zeitpläne einzuhalten. Dies stellt ein massives strukturelles Risiko dar. Die Polymerketten benötigen ausreichend Zeit, um sich unter Klemmdruck zu verfestigen. Wenn Sie ein Gelenk vorzeitig bewegen oder belasten, entstehen mikroskopisch kleine Brüche in der Wulst. Diese unsichtbaren Brüche breiten sich mit der Zeit aus. Halten Sie sich stets strikt an die Abkühlpläne des Herstellers. Lösen Sie die Klemme nicht vorzeitig.
Eine strikte Ausrichtung sorgt für eine gleichmäßige Spannungsverteilung. Bei der direkten Verbindung führt eine schlechte Ausrichtung zu einer „Hoch-Tief“-Nichtübereinstimmung. Die Rohrwände sind nicht perfekt ausgerichtet. Dadurch entstehen starke Spannungskonzentrationen, die die Pipeline schwächen. Beim Verbinden von Kupplungen führt eine unzureichende Klemmung zu Schmelzeausbrüchen. Der sich ausdehnende geschmolzene Kunststoff kann das Rohr nach hinten aus dem Fitting drücken. Sichern Sie die Baugruppe immer mit speziellen mechanischen Klemmen.
Fehler: Vor dem Schaben mit Isopropylalkohol reinigen. Best Practice: Immer zuerst abkratzen und dann reinigen, um letzte Staubpartikel zu entfernen.
Fehler: Verwendung von Schleifpapier oder Schmirgelleinen zur Oberflächenvorbereitung. Best Practice: Verwenden Sie spezielle rotierende Schälwerkzeuge, um einen gleichmäßigen Materialabtrag zu gewährleisten.
Fehler: Die Temperaturen der Heizplatten erraten. Best Practice: Verwenden Sie Infrarot-Pyrometer, um die Plattentemperatur täglich zu überprüfen.
Moderne Geräte machen Rätselraten überflüssig. Heutige Fusionsmaschinen verfügen über erweiterte Datenprotokollierungsfunktionen. Sie verfolgen die genaue Temperatur, den Druck und die Dauer jeder einzelnen Schweißung. Projektingenieure sollten von den Auftragnehmern verlangen, diese Datenprotokolle zur Rechenschaftspflicht einzureichen. Diese digitale Papierspur beweist, dass die Besatzung die Standardarbeitsanweisungen befolgt hat.
Durch die Angabe der richtigen Methode werden kostspielige Nacharbeiten vermieden. Sie müssen die Standortbedingungen objektiv bewerten, bevor Sie Materialien kaufen. Verlassen Sie sich auf logische Entscheidungsbäume statt auf persönliche Vorlieben.
Nutzen Sie diese schnelle Entscheidungsmatrix als Leitfaden für Ihre erste Entscheidung für HDPE-Rohre : Planungsphase
Wenn Sie 1.000 Fuß gerades Rohr über der Erde verlegen: Geben Sie Stumpfschweißung an. Die geringeren Materialkosten und die schnelle Folgegeschwindigkeit machen es zur offensichtlichen Wahl.
Wenn Sie einen Rohrbruch in einem schlammigen 3-Fuß-Graben reparieren: Geben Sie Elektrofusion an. Dort können Sie schweres Gerät nicht sicher unterbringen und müssen wahrscheinlich unterschiedliche Materialqualitäten miteinander verbinden.
Wenn Sie durch eine komplizierte Anlage mit mehreren Richtungsänderungen navigieren: Verwenden Sie einen Hybridansatz. Schweißen Sie lange gerade Abschnitte außerhalb der Anlage und binden Sie diese Stränge dann drinnen mit Kupplungen zusammen.
Jetzt, da Sie die Nuancen von verstehen Beim Verbinden von HDPE-Rohren müssen Sie bestimmte Maßnahmen ergreifen. Überprüfen Sie zunächst den Zugriff auf Ihre Baustelle. Messen Sie die Breite Ihrer Gräben und Bereitstellungsbereiche. Zweitens berechnen Sie den Break-Even-Punkt zwischen den Montagekosten und den Mietgebühren für schwere Maschinen für Ihre spezifische Distanz. Fordern Sie abschließend einen Zertifizierungsnachweis. Stellen Sie sicher, dass der von Ihnen gewählte Auftragnehmer über aktuelle Qualifikationen für genau die von Ihnen angegebene Methode verfügt.
Der Aufbau einer robusten Infrastruktur erfordert eine sorgfältige Planung und eine strenge Ausführung. Keine der Verbindungsmethoden erweist sich in allen Szenarien als durchweg überlegen. Ihre Wirksamkeit hängt vollständig von Ihrem Projektkontext, der räumlichen Zugänglichkeit und der Disziplin des Bedieners ab. Der Einsatz großer mechanischer Maschinen spart bei langen Strecken enormes Kapital, während spezielle Kupplungen komplexe Reparaturen und enge Installationen ersparen.
Letztendlich basieren zuverlässige HDPE-Pipelines auf einer evidenzbasierten Methodenauswahl. Durch kompromisslose Feldvorbereitung überstehen sie jahrzehntelange Belastungen. Schützen Sie Ihre Infrastrukturinvestitionen, indem Sie die richtige Technologie an die Gegebenheiten Ihres Standorts anpassen. Halten Sie Abkühlzeiten und Abstreifverfahren strikt ein, damit Ihre Pipeline die von ihr versorgten Anlagen überdauert.
A: Ja, aber ausschließlich mit Elektroschweißung oder mechanischen Verbindungen. Aufgrund ungleichmäßiger Wandverbindungen keine Stumpfschweißung verwenden. Unterschiedliche Wandstärken erzeugen unter direktem hydraulischem Druck ungleichmäßige Schmelzperlen. Elektroschweißkupplungen gleichen diese internen Schwankungen nahtlos von außen aus und sorgen so für eine sichere Verbindung.
A: Feuchtigkeit leitet Dampf direkt in die Schmelzzone ein. Dadurch entstehen gefährliche Hohlräume und Porosität in der Fuge. Solche mikroskopischen Defekte gefährden die strukturelle Integrität vollständig. Alle Schweißarbeiten müssen unter einem Schutzzelt oder Unterstand durchgeführt werden. Wenn Sie die Umgebung nicht vollständig trocken halten können, unterbrechen Sie den Betrieb sofort.
A: Sie verlassen sich in erster Linie auf eine visuelle Inspektion der Schmelzeperle. Überprüfen Sie Größe, Form und Gleichmäßigkeit und achten Sie auf eine ordnungsgemäße Rückführung der Perle. Ergänzen Sie diese visuelle Überprüfung durch die Überprüfung der Berichte digitaler Datenlogger. Zur umfassenden Validierung führen Auftragnehmer häufig vor Beginn zerstörende Tests an Probeverbindungen durch.
A: Absolut obligatorisch. Chemische Tücher können die oxidierte Schicht nicht von der Rohroberfläche entfernen. Nur ein präzises mechanisches Peeling gewährleistet die notwendige molekulare Vernetzung. Das Überspringen dieses wichtigen Schritts ist die häufigste Ursache für Gelenkversagen. Benutzen Sie immer ein spezielles mechanisches Schabewerkzeug, bevor Sie die Armatur anbringen.


