
Просмотры: 0 Автор: Редактор сайта Время публикации: 14.10.2026 Происхождение: Сайт


Структурная целостность определяет выживаемость систем обработки жидкостей и трубопроводной инфраструктуры. Единственное поврежденное соединение мгновенно сводит на нет ожидаемый срок службы вашего трубопровода на 50–100 лет. Современный При правильном выполнении сварка труб из ПЭВП создает монолитные, герметичные системы. Однако выбор неправильного метода соединения гарантирует проблемы. Неправильный выбор для конкретных полевых условий может привести к серьезным задержкам в реализации проекта, срыву бюджета или катастрофическому сбою системы. Вам нужна правильная техника для вашей конкретной среды.
В этой статье представлена высокотехнологичная, независимая от поставщика оценка стыковой сварки по сравнению с электросваркой. Инженеры проекта и подрядчики на объекте могут использовать это руководство, чтобы определить правильный подход, основанный на реальных реалиях объекта. Вы узнаете механику, основные преимущества и строгие ограничения обоих методов. Понимая эти нюансы, вы можете обеспечить максимальную надежность вашей следующей установки.
Стыковая сварка является наиболее экономичным стандартизированным методом для длинных, непрерывных, прямых участков труб с достаточным рабочим пространством.
Электросварка — лучший выбор для ограниченного пространства, сложных врезок, траншейного ремонта и соединения труб с различной толщиной стенок (SDR).
Оба метода соединения труб из полиэтилена высокой плотности требуют строгого соблюдения времени охлаждения, подготовки труб (очистка/очистка) и сертификации оператора для обеспечения долгосрочной надежности.
Площадь оборудования и первоначальные затраты на установку являются основными экономическими различиями между этими двумя подходами.
Основная цель любого проекта трубопровода из термопластика проста. Вы должны создать соединение, такое же прочное, как и сама труба, или прочнее ее. Мы называем это монолитной системой. Традиционные материалы для труб основаны на механических соединениях, прокладках или упорных блоках. Эти старые методы часто со временем выходят из строя из-за движения грунта или деградации материала. Создание надежных Соединения труб из полиэтилена высокой плотности полностью устраняют эти точки отказа. Полимерные цепи плавятся, смешиваются и затвердевают, образуя единую непрерывную структуру.
Успешная сварка термопластов требует точного контроля над тремя критическими переменными. Операторы должны управлять температурой, давлением и временем. Если какая-либо отдельная переменная выходит за пределы допустимых параметров, молекулярная связь ослабевает. Слабая связь внешне выглядит нормально, но разрушается при эксплуатационном стрессе.
Оценка этих методов должна соответствовать строгим отраслевым стандартам. Например, операторы Северной Америки полагаются на ASTM F2620 в отношении рекомендаций по термосварке. Они используют ASTM F1290 для стандартных методов электросварки. Соблюдение этих установленных рамок удовлетворяет как регулирующие органы, так и страховых компаний. Игнорирование их подвергает ваш проект огромной ответственности. Надежная инфраструктура требует научно обоснованного подхода к совместному созданию.
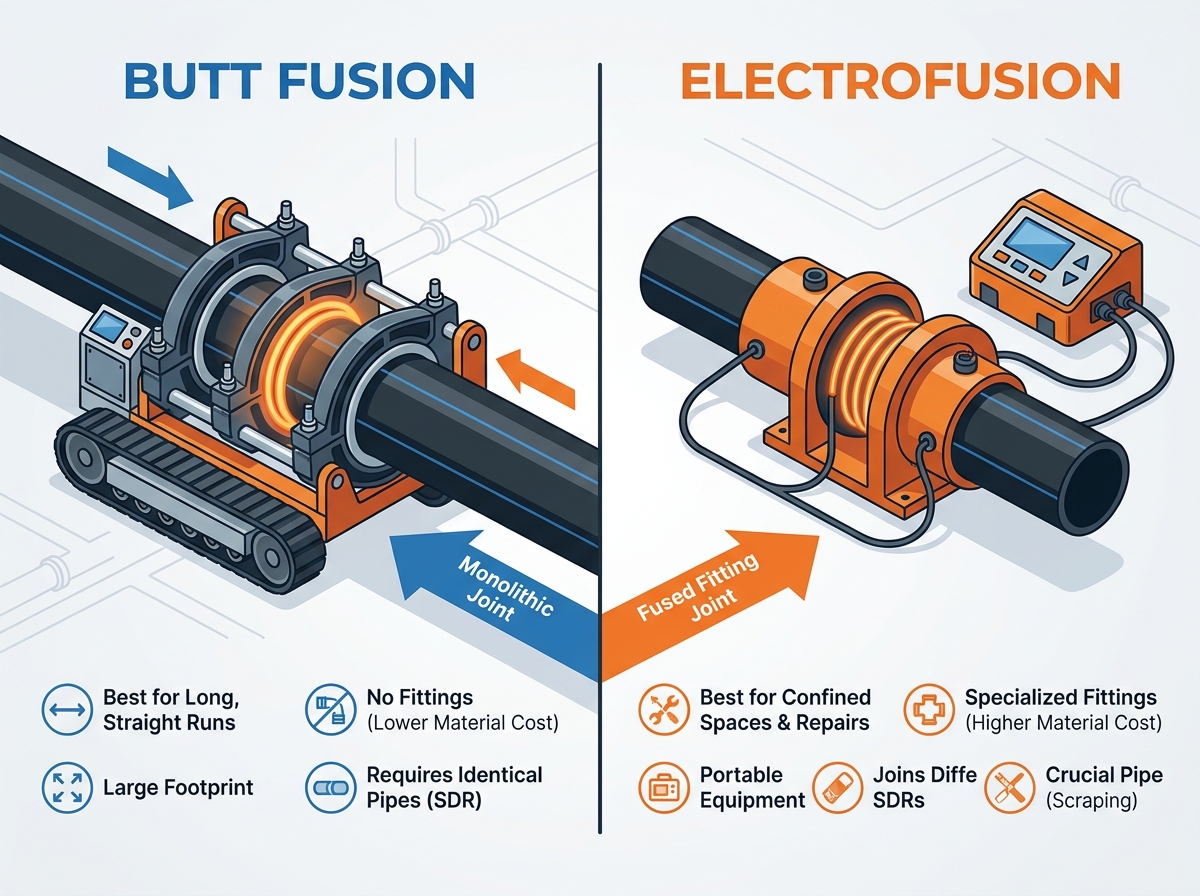
С использованием Технология стыковой сварки труб из полиэтилена высокой плотности остается стандартом для крупномасштабной инфраструктуры. Этот метод соединяет два конца трубы напрямую без дополнительных соединителей. Для управления выравниванием и усилием он в значительной степени полагается на специализированное механическое оборудование.
Механика этой техники придерживается строгой хронологической последовательности. Операторы должны выполнять каждый этап без перерывов.
Облицовка: операторы помещают концы труб в специализированный станок. Вращающийся строгальный станок сбривает концы, чтобы они были идеально параллельными и чистыми.
Нагрев: между двумя концами опускается нагревательная пластина с покрытием из ПТФЭ. Машина прижимает трубы к пластине под определенным давлением, чтобы расплавить материал равномерно.
Соединение: оператор быстро снимает нагревательную пластину. Затем они сжимают расплавленные концы труб вместе под контролируемым гидравлическим давлением.
Охлаждение: соединение остается зажатым под давлением во время охлаждения. Это образует отчетливый двойной шарик расплава по окружности.
Этот подход предлагает невероятные экономические преимущества для масштабных проектов. Во-первых, он не требует дополнительных приспособлений. Это значительно снижает стоимость материала в расчете на соединение. Во-вторых, он обеспечивает очень стабильные результаты. Инспекторы могут легко проверить качество соединения путем визуального осмотра валиков. Наконец, он оказывается исключительно эффективным для установки на больших расстояниях и в больших объемах. Муниципальные водопроводы, обширное сельскохозяйственное орошение и линии горнодобывающей промышленности во многом зависят от этой эффективности.
Однако этот метод имеет серьезные пространственные ограничения. Это требует огромной площади для термоядерной машины и транспортных средств поддержки. Кроме того, трубы должны быть одинакового размера и с соответствующими стандартными соотношениями размеров (SDR). Несоответствующая толщина стенок препятствует правильному соединению. Наконец, оказывается практически невозможным выполнить приказ внутри узкой и глубокой траншеи.
Когда массивные машины не могут поместиться на вашем рабочем месте, Методы электросварки труб из полиэтилена высокой плотности являются идеальным решением. Этот метод подходит к молекулярному связыванию под совершенно другим углом. Он основан на внутреннем выделении тепла, а не на внешних нагревательных пластинах.
В этом процессе используются специализированные муфты, седла или тройники. Эти фитинги содержат встроенные электрические нагревательные змеевики прямо под их внутренней поверхностью. Оператор вставляет подготовленные концы трубы в фитинг. Затем они подключают компьютеризированный процессор к внешним контактам фитинга. Процессор считывает штрих-код на фитинге. Он автоматически подает точный электрический ток в течение определенного времени. Этот ток нагревает катушки, плавя как фитинг, так и трубу изнутри наружу. Они расширяются и сливаются в единое целое.
Эта техника отлично работает в сложных условиях. Он отлично подходит для ограниченного пространства, перепадов высот и активных траншей. Оборудование требует очень мало физического пространства. Кроме того, этот метод позволяет соединить трубы из разных SDR или немного разных марок полимеров. Например, вы можете безопасно соединить новую трубу PE100 со старой трубой PE80. Это делает его идеальным для аварийного ремонта, седельных ответвлений и окончательного подключения систем.
Основной недостаток – материальные затраты. Электросварные фитинги стоят значительно дороже, чем оголенные концы труб. Более того, этот процесс остается очень чувствительным к правильной подготовке труб. Неспособность очистить или соскоблить окислительный слой является основной причиной разрушения суставов. Нельзя торопить этап подготовки.
Выбор правильного подхода требует баланса между экономическими реалиями и ограничениями на месте. Вы должны смотреть дальше простых цен на материалы. Окружающая среда, масштаб проекта и размещение капитала — все это диктует окончательный выбор.
Вы должны сравнить стоимость оборудования со стоимостью расходных материалов. Машины для стыковой сварки требуют больших капитальных затрат на покупку или высокую ежедневную аренду. Однако стоимость одного соединения невероятно низкая. И наоборот, электросварка требует минимальных инвестиций в оборудование. Вам понадобится только легкий блок управления. Тем не менее, высокая стоимость расходных материалов для специализированных фитингов быстро увеличивает эксплуатационные расходы при больших объемах производства.
Пространство сразу же диктует ваши варианты. Для установки на гусеничном ходу сварочной машины требуется большая и плоская площадка. После этого вам необходимо перетащить готовые колонны труб на место. Альтернатива обеспечивает огромную мобильность. Оператор может перенести процессор управления в траншею или на строительные леса, собирая сеть на месте.
Массивная первоначальная планировка благоприятствует крупным механическим соединениям. Вы можете быстро сварить мили труб на ровной местности. Локализованные распределительные сети предпочитают соединители. Когда вы добавляете отдельные сервисные соединения, перемещаетесь по плотным городским сетям или выполняете плановое техническое обслуживание, локальное таяние имеет гораздо больше смысла.
Ветер, пыль и влага мешают любой сварочной операции. Крупное механическое соединение дает здесь небольшое преимущество. Плавящиеся поверхности остаются в некоторой степени защищенными вплоть до соединения. Узел муфты дольше подвергает очищенную трубу воздействию окружающей среды. Загрязнения легко проникают в зазор между трубой и фитингом до того, как активируется ток. Оба требуют укрытия во время активных осадков.
Коэффициент сравнения |
Батт Фьюжн |
Электросварка |
|---|---|---|
Стоимость материала (за соединение) |
Низкий (без дополнительных фитингов) |
Высокий (требуется специальная установка) |
Площадь оборудования |
Большой (требуется тяжелая техника) |
Маленький (требуется портативный процессор) |
Совместимость с СДР |
Должно точно совпадать |
Можно соединить несовпадающую толщину |
Идеальное применение |
Длинные, прямые, надземные трассы |
Узкие траншеи, ремонт, врезка |
Препарат Чувствительность |
Умеренный (облицовочный инструмент справляется с большей частью) |
Экстрим (Обязателен ручной пилинг) |
Теоретические знания ничего не значат без полевой дисциплины. Многие идеально спроектированные системы терпят неудачу из-за плохого исполнения. Успешный Сварка труб из ПНД требует бескомпромиссного внимания к деталям. Ошибка оператора является причиной почти всех зарегистрированных отказов соединений.
Термопласты немного разлагаются под воздействием ультрафиолета и кислорода. Это создает микроскопический окисленный слой на поверхности трубы. Вы должны удалить этот слой. Подчеркните своей команде, что пропуск процесса механической очистки гарантирует отказ электросварки. Химические салфетки удаляют только грязь. Они не удаляют окисленный полимер. Если не царапать поверхность механически, расплавленные материалы не образуют поперечных связей. Соединение в конечном итоге лопнет под давлением.
Подрядчики часто пытаются ускорить время охлаждения, чтобы сохранить жесткие графики. Это представляет собой огромный структурный риск. Полимерным цепям требуется достаточно времени для затвердевания под давлением зажима. Если вы преждевременно сдвинете сустав или подвергнете его нагрузке, вы создадите микроскопические трещины внутри борта. Эти невидимые переломы со временем распространяются. Всегда строго соблюдайте график охлаждения, указанный производителем. Не разжимайте раньше времени.
Строгое выравнивание обеспечивает равномерное распределение напряжения. При прямом соединении плохое выравнивание создает несоответствие «высокое-низкое». Стенки труб не совпадают идеально. Это создает серьезные концентраторы напряжений, которые ослабляют трубопровод. При соединении муфты отсутствие надлежащего зажима приводит к выбросам расплава. Расширяющийся расплавленный пластик может вытолкнуть трубу из фитинга назад. Всегда закрепляйте узел специальными механическими зажимами.
Ошибка: использовать изопропиловый спирт для очистки перед очисткой. Рекомендация: всегда сначала соскребайте, а затем очищайте, чтобы удалить последние частицы пыли.
Ошибка: Использование наждачной бумаги или наждачной шкурки для подготовки поверхности. Передовой опыт: используйте специальные вращающиеся инструменты для очистки, чтобы обеспечить равномерное удаление материала.
Ошибка: угадал температуру пластины нагревателя. Рекомендация: используйте инфракрасные пирометры для ежедневной проверки температуры пластин.
Современное оборудование исключает догадки. Современные термоядерные машины обладают расширенными возможностями регистрации данных. Они отслеживают точную температуру, давление и продолжительность каждого сварного шва. Инженеры проекта должны требовать от подрядчиков предоставления этих журналов данных для подотчетности. Этот цифровой документальный след доказывает, что экипаж соблюдал стандартные рабочие процедуры.
Выбор правильного метода предотвращает дорогостоящие доработки. Перед покупкой материалов необходимо объективно оценить условия объекта. Полагайтесь на логические деревья принятия решений, а не на личные предпочтения.
Используйте эту матрицу быстрого принятия решений, чтобы труб из ПЭВП : Этап планирования
Если вы прокладываете прямую трубу длиной 1000 футов над землей: укажите стыковую сварку. Низкие материальные затраты и быстрая скорость смены кадров делают его очевидным выбором.
Если вы ремонтируете лопнувшую трубу в грязной 3-футовой траншеи: выберите Электросварку. Вы не сможете безопасно разместить там тяжелое оборудование, и вам, вероятно, придется соединить разные марки материалов.
Если вы перемещаетесь по сложному объекту с множеством изменений направления: используйте гибридный подход. Сварите длинные прямые участки снаружи объекта, а затем с помощью муфт свяжите эти веревки вместе внутри помещения.
Теперь, когда вы понимаете нюансы Для соединения труб ПНД необходимо предпринять определенные действия. Во-первых, проверьте доступ к вашему рабочему месту. Измерьте ширину траншей и плацдармов. Во-вторых, рассчитайте точку безубыточности между затратами на установку и арендой тяжелой техники для вашего конкретного расстояния. Наконец, потребуйте подтверждение сертификации. Убедитесь, что выбранный вами подрядчик имеет действующую квалификацию для именно того метода, который вы указываете.
Создание надежной инфраструктуры требует тщательного планирования и строгого исполнения. Ни один из методов соединения не является универсальным во всех сценариях. Их эффективность полностью зависит от контекста вашего проекта, пространственной доступности и дисциплины оператора. Использование крупного механического оборудования экономит огромные средства при длительных перевозках, а специализированные муфты спасают от сложного ремонта и жесткой установки.
В конечном счете, надежные трубопроводы из полиэтилена высокой плотности строятся на основе выбора научно обоснованного метода. Они выдерживают десятилетия стресса благодаря бескомпромиссной подготовке к полевым испытаниям. Защитите свои инвестиции в инфраструктуру, адаптируя правильную технологию к реалиям вашего объекта. Обеспечьте строгое соблюдение времени охлаждения и процедур очистки, и ваш трубопровод прослужит дольше тех объектов, которые он обслуживает.
О: Да, но строго с использованием электросварных или механических фитингов. Не используйте сварку встык из-за неравномерности стыковки стенок. Разная толщина стенок создает неоднородные шарики расплава под прямым гидравлическим давлением. Электросварные муфты легко компенсируют эти внутренние изменения снаружи, обеспечивая надежное соединение.
О: Влага приводит к попаданию пара непосредственно в зону плавления. Это создает опасные пустоты и пористость внутри шва. Такие микроскопические дефекты полностью нарушают структурную целостность. Все сварочные работы необходимо выполнять под защитной палаткой или навесом. Если вы не можете обеспечить полную сухость окружающей среды, немедленно приостановите работу.
Ответ: Вы полагаетесь в первую очередь на визуальный осмотр валика расплава. Проверьте его размер, форму и однородность, обращая внимание на правильный откат бортика. Дополните эту визуальную проверку просмотром отчетов цифрового регистратора данных. Для всесторонней проверки подрядчики часто перед началом работы проводят разрушающие испытания образцов соединений.
О: Абсолютно обязательно. Химические салфетки не смогут удалить окисленный слой с поверхности трубы. Только точный механический пилинг обеспечивает необходимую молекулярную сшивку. Пропуск этого жизненно важного шага является основной причиной разрушения суставов. Перед установкой фитинга всегда используйте специальный механический скребок.


