
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-10-14 उत्पत्ति: साइट


संरचनात्मक अखंडता द्रव प्रबंधन और पाइपलाइन बुनियादी ढांचे के अस्तित्व को निर्धारित करती है। एक भी क्षतिग्रस्त जोड़ आपकी पाइपलाइन की 50 से 100 साल की जीवन प्रत्याशा को तुरंत नकार देता है। आधुनिक एचडीपीई पाइप फ़्यूज़न ठीक से निष्पादित होने पर अखंड, रिसाव-मुक्त सिस्टम बनाता है। हालाँकि, गलत जुड़ने का तरीका चुनना परेशानी की गारंटी देता है। विशिष्ट फ़ील्ड स्थितियों के लिए गलत तरीके से चयन करने से परियोजना में गंभीर देरी होती है, बजट ख़त्म हो जाता है, या भयावह सिस्टम विफलता हो जाती है। आपको अपने विशिष्ट परिवेश के लिए सही तकनीक की आवश्यकता है।
यह आलेख बट फ़्यूज़न बनाम इलेक्ट्रोफ़्यूज़न का अत्यधिक तकनीकी, विक्रेता-तटस्थ मूल्यांकन प्रदान करता है। परियोजना इंजीनियर और ऑन-साइट ठेकेदार वास्तविक साइट वास्तविकताओं के आधार पर सही दृष्टिकोण निर्दिष्ट करने के लिए इस गाइड का उपयोग कर सकते हैं। आप दोनों विधियों की यांत्रिकी, प्राथमिक लाभ और सख्त सीमाएं सीखेंगे। इन बारीकियों को समझकर, आप यह सुनिश्चित कर सकते हैं कि आपकी अगली स्थापना अधिकतम विश्वसनीयता प्राप्त करे।
बट फ़्यूज़न पर्याप्त कार्यक्षेत्र के साथ लंबे, निरंतर, सीधे पाइप चलाने के लिए सबसे अधिक लागत प्रभावी, मानकीकृत विधि है।
इलेक्ट्रोफ्यूजन सीमित स्थानों, जटिल टाई-इन्स, इन-ट्रेंच मरम्मत और विभिन्न दीवार मोटाई (एसडीआर) के पाइपों को जोड़ने के लिए बेहतर विकल्प है।
एचडीपीई पाइप जोड़ने के दोनों तरीकों के लिए दीर्घकालिक विश्वसनीयता सुनिश्चित करने के लिए शीतलन समय, पाइप की तैयारी (स्क्रैपिंग/सफाई), और ऑपरेटर प्रमाणन का कड़ाई से पालन करने की आवश्यकता होती है।
उपकरण पदचिह्न और अग्रिम फिटिंग लागत दो दृष्टिकोणों के बीच प्राथमिक आर्थिक अंतर हैं।
किसी भी थर्मोप्लास्टिक पाइपलाइन परियोजना का प्राथमिक लक्ष्य सरल है। आपको पाइप जितना मजबूत या उससे भी अधिक मजबूत जोड़ बनाना होगा। हम इसे एक अखंड प्रणाली कहते हैं। पारंपरिक पाइप सामग्री यांत्रिक जोड़ों, गैसकेट या थ्रस्ट ब्लॉक पर निर्भर करती है। ज़मीन की हलचल या भौतिक क्षरण के कारण ये पुराने तरीके अक्सर समय के साथ विफल हो जाते हैं। विश्वसनीय बनाना एचडीपीई पाइप कनेक्शन इन विफलता बिंदुओं को पूरी तरह से समाप्त कर देता है। पॉलिमर श्रृंखलाएँ पिघलती हैं, मिश्रित होती हैं और एक सतत संरचना में जम जाती हैं।
सफल थर्मोप्लास्टिक वेल्डिंग के लिए तीन महत्वपूर्ण चरों पर सटीक नियंत्रण की आवश्यकता होती है। ऑपरेटरों को तापमान, दबाव और समय का प्रबंधन करना होगा। यदि कोई एकल चर स्वीकार्य मापदंडों से बाहर हो जाता है, तो आणविक बंधन कमजोर हो जाता है। एक कमज़ोर बंधन बाहर से ठीक दिखता है लेकिन परिचालन तनाव के कारण विफल हो जाता है।
इन विधियों का मूल्यांकन सख्त उद्योग मानकों के अनुरूप होना चाहिए। उदाहरण के लिए, उत्तरी अमेरिकी ऑपरेटर ताप संलयन दिशानिर्देशों के लिए ASTM F2620 पर भरोसा करते हैं। वे मानक इलेक्ट्रोफ्यूजन प्रथाओं के लिए एएसटीएम एफ1290 का उपयोग करते हैं। इन स्थापित रूपरेखाओं का पालन नियामक निकायों और बीमा प्रदाताओं दोनों को संतुष्ट करता है। उन्हें नज़रअंदाज करने से आपके प्रोजेक्ट पर भारी देनदारी आ जाती है। विश्वसनीय बुनियादी ढाँचा संयुक्त निर्माण के लिए साक्ष्य-आधारित दृष्टिकोण की मांग करता है।
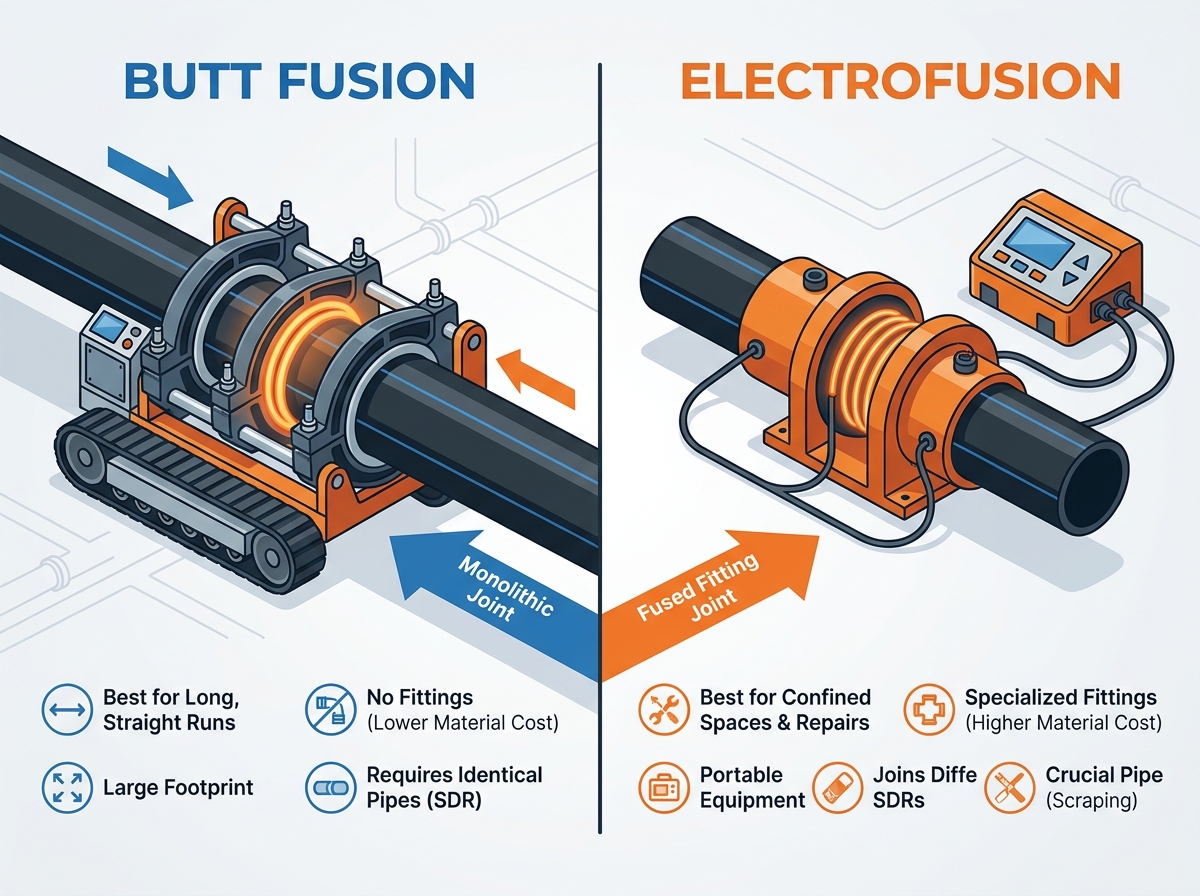
का उपयोग करते हुए बट फ़्यूज़न एचडीपीई पाइप तकनीक बड़े पैमाने के बुनियादी ढांचे के लिए मानक बनी हुई है। यह विधि अतिरिक्त कप्लर्स के बिना दो पाइप सिरों को सीधे एक साथ जोड़ती है। यह संरेखण और बल को प्रबंधित करने के लिए विशेष यांत्रिक उपकरणों पर बहुत अधिक निर्भर करता है।
इस तकनीक की यांत्रिकी एक सख्त कालानुक्रमिक अनुक्रम का पालन करती है। ऑपरेटरों को प्रत्येक चरण को बिना किसी रुकावट के निष्पादित करना होगा।
फेसिंग: ऑपरेटर पाइप के सिरों को एक विशेष मशीन में रखते हैं। एक घूमने वाला प्लानर सिरों को शेव करता है ताकि यह सुनिश्चित हो सके कि वे पूरी तरह से समानांतर और साफ हैं।
हीटिंग: एक पीटीएफई-लेपित हीटिंग प्लेट दोनों सिरों के बीच गिरती है। मशीन सामग्री को समान रूप से पिघलाने के लिए एक विशिष्ट दबाव पर पाइपों को प्लेट के विरुद्ध धकेलती है।
जुड़ना: ऑपरेटर हीटिंग प्लेट को तुरंत हटा देता है। फिर वे नियंत्रित हाइड्रोलिक दबाव के तहत पिघले हुए पाइप के सिरों को एक साथ धकेलते हैं।
ठंडा करना: ठंडा होने पर जोड़ दबाव में जकड़ा रहता है। यह परिधि के चारों ओर एक विशिष्ट, दोहरा पिघला हुआ मनका बनाता है।
यह दृष्टिकोण बड़ी परियोजनाओं के लिए अविश्वसनीय आर्थिक लाभ प्रदान करता है। सबसे पहले, इसके लिए किसी अतिरिक्त फिटिंग की आवश्यकता नहीं है। इससे प्रति-संयुक्त सामग्री लागत काफी कम हो जाती है। दूसरा, यह अत्यधिक सुसंगत परिणाम देता है। निरीक्षक दृश्य मनका निरीक्षण के माध्यम से संयुक्त गुणवत्ता को आसानी से सत्यापित कर सकते हैं। अंततः, यह लंबी दूरी, उच्च-मात्रा वाले इंस्टॉलेशन के लिए असाधारण रूप से कुशल साबित होता है। नगरपालिका जल मुख्य लाइन, व्यापक कृषि सिंचाई और खनन स्लरी लाइनें इस दक्षता पर बहुत अधिक निर्भर करती हैं।
हालाँकि, इस तकनीक में गंभीर स्थानिक सीमाएँ हैं। फ़्यूज़न मशीन और सहायक वाहनों के लिए बड़े पैमाने पर पदचिह्न की आवश्यकता होती है। इसके अलावा, पाइपों का आकार मिलान मानक आयाम अनुपात (एसडीआर) के साथ समान होना चाहिए। बेमेल दीवार की मोटाई उचित संभोग को रोकती है। अंततः, एक संकीर्ण, गहरी खाई के अंदर इसे क्रियान्वित करना लगभग असंभव साबित होता है।
जब बड़ी मशीनें आपके कार्यक्षेत्र में फिट नहीं हो पातीं, इलेक्ट्रोफ्यूजन एचडीपीई पाइप विधियां सही समाधान प्रदान करती हैं। यह तकनीक आणविक बंधन को पूरी तरह से अलग कोण से देखती है। यह बाहरी हीटिंग प्लेटों के बजाय आंतरिक ताप उत्पादन पर निर्भर करता है।
यह प्रक्रिया विशेष कपलिंग, सैडल या टीज़ का उपयोग करती है। इन फिटिंग्स में उनकी आंतरिक सतह के ठीक नीचे एम्बेडेड इलेक्ट्रिकल हीटिंग कॉइल्स होते हैं। ऑपरेटर पाइप के तैयार सिरे को फिटिंग में डालता है। फिर वे एक कम्प्यूटरीकृत प्रोसेसर को फिटिंग के बाहरी टर्मिनल पिन से जोड़ते हैं। प्रोसेसर फिटिंग पर एक बारकोड पढ़ता है। यह स्वचालित रूप से एक विशिष्ट अवधि के लिए सटीक विद्युत प्रवाह लागू करता है। यह करंट कॉइल्स को गर्म करता है, जिससे फिटिंग और पाइप दोनों अंदर से बाहर तक पिघल जाते हैं। वे एक इकाई के रूप में एक साथ विस्तारित और विलीन हो जाते हैं।
यह तकनीक चुनौतीपूर्ण वातावरण में चमकती है। यह तंग जगहों, ऊर्ध्वाधर बूंदों और सक्रिय खाइयों के लिए असाधारण साबित होता है। उपकरण को बहुत कम भौतिक स्थान की आवश्यकता होती है। इसके अतिरिक्त, यह विधि विभिन्न एसडीआर या थोड़े अलग पॉलिमर ग्रेड के पाइपों को जोड़ सकती है। उदाहरण के लिए, आप नए PE100 पाइप को पुराने PE80 पाइप से सुरक्षित रूप से कनेक्ट कर सकते हैं। यह इसे आपातकालीन मरम्मत, सैडल शाखाओं और अंतिम सिस्टम टाई-इन के लिए आदर्श बनाता है।
प्राथमिक कमी में भौतिक व्यय शामिल है। इलेक्ट्रोफ्यूजन फिटिंग की लागत नंगे पाइप सिरों की तुलना में काफी अधिक होती है। इसके अलावा, यह प्रक्रिया उचित पाइप तैयारी के प्रति अति संवेदनशील रहती है। ऑक्सीकरण परत को छीलने या खुरचने में विफलता संयुक्त विफलता का प्रमुख कारण है। आप तैयारी के चरण में जल्दबाजी नहीं कर सकते।
सही दृष्टिकोण का चयन करने के लिए साइट की बाधाओं के विरुद्ध आर्थिक वास्तविकताओं को संतुलित करने की आवश्यकता होती है। आपको साधारण सामग्री की कीमतों से परे देखना चाहिए। पर्यावरण, परियोजना का पैमाना और पूंजी परिनियोजन सभी अंतिम विकल्प तय करते हैं।
आपको उपकरण लागत की तुलना उपभोज्य लागत से करनी चाहिए। बट फ़्यूज़न मशीनों की खरीद या भारी दैनिक किराये की फीस के लिए उच्च पूंजीगत व्यय होता है। हालाँकि, प्रति-संयुक्त लागत अविश्वसनीय रूप से कम है। इसके विपरीत, इलेक्ट्रोफ्यूजन के लिए न्यूनतम उपकरण निवेश की आवश्यकता होती है। आपको केवल एक हल्के वजन वाले नियंत्रण बॉक्स की आवश्यकता है। फिर भी, विशेष फिटिंग की उच्च उपभोज्य लागत उच्च-मात्रा वाले रन पर परिचालन व्यय को तेजी से बढ़ाती है।
अंतरिक्ष आपके विकल्पों को तुरंत निर्देशित करता है। ट्रैक-माउंटेड फ़्यूज़न मशीन को एक बड़े, सपाट स्टेजिंग क्षेत्र की आवश्यकता होती है। आपको बाद में तैयार पाइप स्ट्रिंग्स को स्थिति में खींचना होगा। विकल्प अत्यधिक पोर्टेबिलिटी प्रदान करता है। एक ऑपरेटर एक नियंत्रण प्रोसेसर को खाई में या मचान पर ले जा सकता है, और नेटवर्क को उसी स्थान पर असेंबल कर सकता है।
विशाल प्रारंभिक लेआउट बड़े यांत्रिक जुड़ाव का पक्ष लेते हैं। आप समतल भूभाग पर मीलों पाइप को शीघ्रता से वेल्ड कर सकते हैं। स्थानीयकृत वितरण नेटवर्क कप्लर्स का पक्ष लेते हैं। जब आप व्यक्तिगत सेवा कनेक्शन जोड़ते हैं, तंग शहर ग्रिड को नेविगेट करते हैं, या नियमित रखरखाव करते हैं, तो स्थानीयकृत पिघलना अधिक मायने रखता है।
हवा, धूल और नमी किसी भी क्षेत्र वेल्डिंग ऑपरेशन को प्रभावित करती है। बड़े यांत्रिक जुड़ाव से यहां थोड़ा लाभ मिलता है। पिघलने वाले चेहरे जुड़ने तक कुछ हद तक सुरक्षित रहते हैं। कपलर असेंबली स्क्रैप किए गए पाइप को लंबे समय तक पर्यावरण के संपर्क में रखती है। करंट सक्रिय होने से पहले संदूषण आसानी से पाइप और फिटिंग के बीच की जगह में घुस जाता है। सक्रिय वर्षा के दौरान दोनों को आश्रय की आवश्यकता होती है।
तुलना कारक |
बट फ्यूजन |
Electrofusion |
|---|---|---|
सामग्री लागत (प्रति जोड़) |
कम (कोई अतिरिक्त फिटिंग नहीं) |
उच्च (विशेष फिटिंग की आवश्यकता है) |
उपकरण पदचिह्न |
बड़ी (भारी मशीनरी की आवश्यकता है) |
छोटा (पोर्टेबल प्रोसेसर की आवश्यकता है) |
एसडीआर संगतता |
बिल्कुल मेल खाना चाहिए |
बेमेल मोटाई को जोड़ सकते हैं |
आदर्श अनुप्रयोग |
लंबी, सीधी, ज़मीन के ऊपर दौड़ती है |
तंग खाइयाँ, मरम्मत, गठजोड़ |
तैयारी की संवेदनशीलता |
मध्यम (फेसिंग टूल सबसे अधिक संभालता है) |
अत्यधिक (मैनुअल छीलना अनिवार्य) |
क्षेत्रीय अनुशासन के बिना सैद्धांतिक ज्ञान का कोई मतलब नहीं है। कई पूरी तरह से डिज़ाइन किए गए सिस्टम खराब निष्पादन के कारण विफल हो जाते हैं। सफल एचडीपीई पाइप वेल्डिंग विस्तार पर अटूट ध्यान देने की मांग करती है। ऑपरेटर की त्रुटि लगभग सभी रिकॉर्ड की गई संयुक्त विफलताओं का कारण बनती है।
पराबैंगनी प्रकाश और ऑक्सीजन के संपर्क में आने पर थर्मोप्लास्टिक्स थोड़ा ख़राब हो जाता है। इससे पाइप की सतह पर एक सूक्ष्म ऑक्सीकृत परत बन जाती है। आपको इस परत को हटाना होगा. अपने दल को इस बात पर जोर दें कि यांत्रिक स्क्रैपिंग प्रक्रिया को छोड़ना इलेक्ट्रोफ्यूजन विफलता की गारंटी देता है। रासायनिक पोंछे केवल गंदगी हटाते हैं। वे ऑक्सीकृत पॉलिमर को नहीं हटाते हैं। यदि आप यांत्रिक रूप से सतह को खुरचते नहीं हैं, तो पिघली हुई सामग्री क्रॉस-लिंक नहीं होगी। जोड़ अंततः दबाव में फट जाएगा।
आक्रामक शेड्यूल बनाए रखने के लिए ठेकेदार अक्सर कूलिंग टाइम में जल्दबाजी करने की कोशिश करते हैं। यह एक बड़ा संरचनात्मक जोखिम प्रस्तुत करता है। पॉलिमर श्रृंखलाओं को क्लैंप दबाव के तहत जमने के लिए पर्याप्त समय की आवश्यकता होती है। यदि आप किसी जोड़ को समय से पहले हिलाते हैं या उस पर दबाव डालते हैं, तो आप मनके के अंदर सूक्ष्म फ्रैक्चर बनाते हैं। ये अदृश्य फ्रैक्चर समय के साथ बढ़ते जाते हैं। हमेशा निर्माता की कूलिंग समय सारिणी का सख्ती से पालन करें। जल्दी साफ़ न करें.
सख्त संरेखण समान तनाव वितरण सुनिश्चित करता है। सीधे जुड़ने में, ख़राब संरेखण 'उच्च-निम्न' बेमेल पैदा करता है। पाइप की दीवारें पूरी तरह से पंक्तिबद्ध नहीं हैं। यह गंभीर तनाव सांद्रक बनाता है जो पाइपलाइन को कमजोर कर देता है। कपलर जोड़ने में, उचित क्लैम्पिंग की कमी से पिघलने का कारण बनता है। फैलता हुआ पिघला हुआ प्लास्टिक पाइप को फिटिंग से पीछे की ओर धकेल सकता है। असेंबली को हमेशा समर्पित यांत्रिक क्लैंप से सुरक्षित करें।
गलती: स्क्रैपिंग से पहले साफ करने के लिए आइसोप्रोपिल अल्कोहल का उपयोग करना। सर्वोत्तम अभ्यास: अंतिम धूल कणों को हटाने के लिए हमेशा पहले खुरचें, फिर साफ करें।
गलती: सतह की तैयारी के लिए सैंडपेपर या एमरी कपड़े का उपयोग करना। सर्वोत्तम अभ्यास: समान सामग्री हटाने को सुनिश्चित करने के लिए समर्पित रोटरी छीलने वाले उपकरणों का उपयोग करें।
गलती: हीटर प्लेट तापमान का अनुमान लगाना। सर्वोत्तम अभ्यास: प्रतिदिन प्लेट तापमान को सत्यापित करने के लिए इन्फ्रारेड पाइरोमीटर का उपयोग करें।
आधुनिक उपकरण अनुमान लगाना समाप्त कर देते हैं। आज की फ़्यूज़न मशीनों में उन्नत डेटा लॉगिंग क्षमताएं हैं। वे प्रत्येक वेल्ड के सटीक तापमान, दबाव और अवधि को ट्रैक करते हैं। परियोजना इंजीनियरों को जवाबदेही के लिए ठेकेदारों से ये डेटा लॉग जमा करने की आवश्यकता होनी चाहिए। यह डिजिटल पेपर ट्रेल साबित करता है कि चालक दल ने मानक संचालन प्रक्रियाओं का पालन किया।
सही विधि निर्दिष्ट करना महँगे पुनर्कार्य को रोकता है। सामग्री खरीदने से पहले आपको साइट की स्थितियों का वस्तुनिष्ठ मूल्यांकन करना चाहिए। व्यक्तिगत प्राथमिकता के बजाय तार्किक निर्णय लेने वाले पेड़ों पर भरोसा करें।
अपने प्रारंभिक मार्गदर्शन के लिए इस त्वरित निर्णय मैट्रिक्स का उपयोग करें एचडीपीई पाइप योजना चरण:
यदि आप जमीन से 1,000 फीट ऊपर सीधा पाइप बिछा रहे हैं: बट फ्यूजन निर्दिष्ट करें। कम सामग्री लागत और तीव्र उत्तराधिकार गति इसे स्पष्ट विकल्प बनाती है।
यदि आप 3 फुट की कीचड़ भरी खाई में फटे पाइप की मरम्मत कर रहे हैं: इलेक्ट्रोफ्यूजन निर्दिष्ट करें। आप भारी उपकरणों को वहां सुरक्षित रूप से फिट नहीं कर सकते हैं, और आपको संभवतः विभिन्न ग्रेड की सामग्री को जोड़ने की आवश्यकता होगी।
यदि आप कई दिशात्मक परिवर्तनों के साथ एक जटिल सुविधा को नेविगेट कर रहे हैं: एक हाइब्रिड दृष्टिकोण का उपयोग करें। सुविधा के बाहर लंबे सीधे खंडों को वेल्ड करें, फिर उन तारों को घर के अंदर एक साथ बांधने के लिए कप्लर्स का उपयोग करें।
अब जब आप इसकी बारीकियों को समझ गए हैं एचडीपीई पाइप जोड़ने के लिए , आपको विशिष्ट कार्रवाई करनी होगी। सबसे पहले, अपनी नौकरी साइट पहुंच का ऑडिट करें। अपनी खाइयों और स्टेजिंग क्षेत्रों की चौड़ाई मापें। दूसरा, अपनी विशिष्ट दूरी के लिए फिटिंग लागत और भारी मशीन किराये की फीस के बीच ब्रेक-ईवन बिंदु की गणना करें। अंत में, प्रमाणीकरण का प्रमाण मांगें। सत्यापित करें कि आपका चुना हुआ ठेकेदार आपके द्वारा निर्दिष्ट सटीक विधि के लिए वर्तमान योग्यता रखता है।
मजबूत बुनियादी ढांचे के निर्माण के लिए सावधानीपूर्वक योजना और कठोर कार्यान्वयन की आवश्यकता होती है। सभी परिदृश्यों में कोई भी जुड़ने का तरीका सार्वभौमिक रूप से श्रेष्ठ साबित नहीं होता है। उनकी प्रभावकारिता पूरी तरह से आपके प्रोजेक्ट संदर्भ, स्थानिक पहुंच और ऑपरेटर अनुशासन पर निर्भर करती है। बड़ी यांत्रिक मशीनरी का उपयोग करने से लंबे समय तक अत्यधिक पूंजी की बचत होती है, जबकि विशेष कप्लर्स जटिल मरम्मत और तंग स्थापनाओं से बचाव करते हैं।
अंततः, विश्वसनीय एचडीपीई पाइपलाइन साक्ष्य-आधारित विधि चयन पर बनाई जाती हैं। वे बिना समझौता किए क्षेत्र की तैयारी के माध्यम से दशकों के तनाव से बचे रहते हैं। अपनी साइट की वास्तविकताओं के साथ सही तकनीक का मिलान करके अपने बुनियादी ढांचे के निवेश को सुरक्षित रखें। कूलिंग टाइम और स्क्रैपिंग प्रक्रियाओं का कड़ाई से पालन करें, और आपकी पाइपलाइन उन सुविधाओं से अधिक समय तक चलेगी जो वह प्रदान करती है।
उत्तर: हां, लेकिन सख्ती से इलेक्ट्रोफ्यूजन या मैकेनिकल फिटिंग का उपयोग करना। असमान दीवार मैटिंग के कारण बट फ़्यूज़न का उपयोग न करें। अलग-अलग दीवार की मोटाई सीधे हाइड्रोलिक दबाव के तहत असंगत पिघले मोतियों का निर्माण करती है। इलेक्ट्रोफ्यूजन कपलिंग इन आंतरिक विविधताओं को बाहर से सहजता से समायोजित करते हैं, जिससे एक सुरक्षित बंधन सुनिश्चित होता है।
उत्तर: नमी भाप को सीधे पिघले हुए क्षेत्र में लाती है। इससे जोड़ के अंदर खतरनाक खालीपन और सरंध्रता पैदा हो जाती है। ऐसे सूक्ष्म दोष पूरी तरह से संरचनात्मक अखंडता से समझौता करते हैं। आपको सभी वेल्डिंग एक सुरक्षात्मक तम्बू या आश्रय के नीचे करनी चाहिए। यदि आप वातावरण को पूरी तरह शुष्क नहीं रख सकते, तो तुरंत परिचालन रोक दें।
उत्तर: आप मुख्य रूप से पिघले मनके के दृश्य निरीक्षण पर भरोसा करते हैं। उचित मनका रोलबैक की तलाश में, इसके आकार, आकार और एकरूपता की जांच करें। डिजिटल डेटा लॉगर रिपोर्ट की समीक्षा करके इस दृश्य जांच को पूरक करें। व्यापक सत्यापन के लिए, ठेकेदार अक्सर शुरू करने से पहले नमूना जोड़ों पर विनाशकारी परीक्षण करते हैं।
उत्तर: बिल्कुल अनिवार्य. रासायनिक पोंछे पाइप की सतह से ऑक्सीकृत परत को नहीं हटा सकते हैं। केवल सटीक यांत्रिक छीलन ही आवश्यक आणविक क्रॉस-लिंकिंग सुनिश्चित करती है। इस महत्वपूर्ण कदम को छोड़ना संयुक्त विफलता का प्रमुख कारण है। फिटिंग जोड़ने से पहले हमेशा एक समर्पित मैकेनिकल स्क्रैपिंग टूल का उपयोग करें।


