
Visualizações: 0 Autor: Editor do site Horário de publicação: 14/10/2026 Origem: Site


A integridade estrutural determina a sobrevivência do manuseio de fluidos e da infraestrutura de dutos. Uma única junta comprometida anula instantaneamente a expectativa de vida útil de 50 a 100 anos da sua tubulação. Moderno A fusão de tubos HDPE cria sistemas monolíticos e sem vazamentos quando executada corretamente. No entanto, escolher o método de união errado garante problemas. A escolha incorreta de condições de campo específicas provoca graves atrasos no projeto, orçamentos estourados ou falhas catastróficas do sistema. Você precisa da técnica certa para seu ambiente específico.
Este artigo fornece uma avaliação altamente técnica e neutra em termos de fornecedor da fusão de topo versus eletrofusão. Engenheiros de projeto e empreiteiros locais podem usar este guia para especificar a abordagem correta com base na realidade real do local. Você aprenderá a mecânica, as principais vantagens e as limitações estritas de ambos os métodos. Ao compreender essas nuances, você pode garantir que sua próxima instalação alcance confiabilidade máxima.
A fusão de topo é o método padronizado e mais econômico para tubulações longas, contínuas e retas com amplo espaço de trabalho.
A eletrofusão é a escolha superior para espaços confinados, ligações complexas, reparos em valas e união de tubos de diferentes espessuras de parede (SDR).
Ambos os métodos de união de tubos HDPE exigem adesão rigorosa aos tempos de resfriamento, preparação do tubo (raspagem/limpeza) e certificação do operador para garantir confiabilidade a longo prazo.
A pegada do equipamento e os custos iniciais de instalação são os principais diferenciais económicos entre as duas abordagens.
O objetivo principal de qualquer projeto de tubulação termoplástica é simples. Você deve criar uma junta tão forte ou mais forte que o próprio tubo. Chamamos isso de sistema monolítico. Os materiais de tubos tradicionais dependem de juntas mecânicas, juntas ou blocos de impulso. Esses métodos mais antigos geralmente falham com o tempo devido ao movimento do solo ou à degradação do material. Criando confiável As conexões de tubos HDPE eliminam totalmente esses pontos de falha. As cadeias poliméricas fundem, misturam e solidificam em uma única estrutura contínua.
A soldagem termoplástica bem-sucedida requer controle preciso sobre três variáveis críticas. Os operadores devem gerenciar temperatura, pressão e tempo. Se qualquer variável ficar fora dos parâmetros aceitáveis, a ligação molecular enfraquece. Um vínculo fraco parece bom externamente, mas falha sob estresse operacional.
A avaliação desses métodos deve estar alinhada com padrões rígidos da indústria. Por exemplo, os operadores norte-americanos confiam na ASTM F2620 para diretrizes de fusão térmica. Eles usam ASTM F1290 para práticas de eletrofusão padrão. A adesão a essas estruturas estabelecidas satisfaz tanto os órgãos reguladores quanto as seguradoras. Ignorá-los expõe seu projeto a uma responsabilidade enorme. Infraestruturas fiáveis exigem uma abordagem baseada em evidências para a criação conjunta.
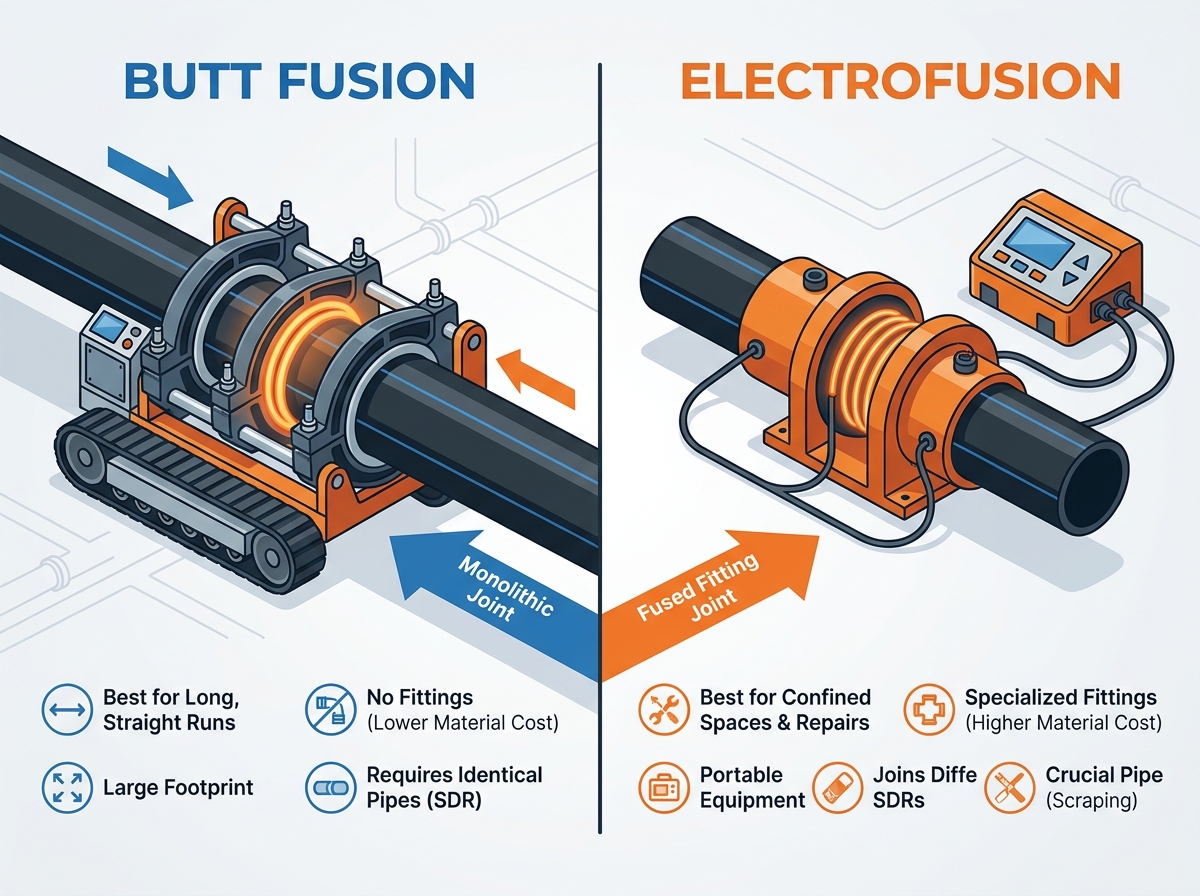
Usando a tecnologia de tubos HDPE de fusão de topo continua sendo o padrão para infraestrutura de grande escala. Este método une duas extremidades de tubo diretamente, sem acopladores adicionais. Depende fortemente de equipamento mecânico especializado para gerenciar o alinhamento e a força.
A mecânica desta técnica segue uma sequência cronológica estrita. Os operadores devem executar cada fase sem interrupção.
Faceamento: Os operadores colocam as extremidades do tubo em uma máquina especializada. Uma plaina rotativa raspa as pontas para garantir que fiquem perfeitamente paralelas e limpas.
Aquecimento: Uma placa de aquecimento revestida com PTFE cai entre as duas extremidades. A máquina empurra os tubos contra a placa a uma pressão específica para derreter o material uniformemente.
União: O operador remove a placa de aquecimento rapidamente. Eles então empurram as extremidades do tubo fundido sob pressão hidráulica controlada.
Resfriamento: A junta permanece fixada sob pressão enquanto esfria. Isso forma um cordão de fusão duplo distinto ao redor da circunferência.
Esta abordagem oferece vantagens económicas incríveis para projetos de grande dimensão. Primeiro, não requer acessórios adicionais. Isto reduz significativamente o custo do material por junta. Em segundo lugar, oferece resultados altamente consistentes. Os inspetores podem verificar facilmente a qualidade da junta através da inspeção visual do cordão. Finalmente, revela-se excepcionalmente eficiente para instalações de grande volume e longa distância. As redes municipais de água, a irrigação agrícola extensiva e as linhas de lama de mineração dependem fortemente desta eficiência.
No entanto, esta técnica acarreta severas limitações espaciais. Requer uma área enorme para a máquina de fusão e veículos de apoio. Além disso, os tubos devem ter dimensões idênticas e corresponder às relações de dimensão padrão (SDR). Espessuras de parede incompatíveis impedem o acoplamento adequado. Finalmente, é quase impossível executar dentro de uma vala estreita e profunda.
Quando máquinas enormes não cabem no seu espaço de trabalho, Os métodos de eletrofusão de tubos HDPE fornecem a solução perfeita. Esta técnica aborda a ligação molecular de um ângulo completamente diferente. Depende da geração interna de calor em vez de placas de aquecimento externas.
Este processo utiliza acoplamentos, selas ou tês especializados. Esses acessórios contêm bobinas de aquecimento elétrico embutidas logo abaixo de sua superfície interna. O operador insere as extremidades do tubo preparadas na conexão. Eles então conectam um processador computadorizado aos pinos terminais externos da conexão. O processador lê um código de barras na conexão. Ele aplica automaticamente uma corrente elétrica precisa por um período específico. Essa corrente aquece as bobinas, derretendo tanto a conexão quanto o tubo de dentro para fora. Eles se expandem e se fundem como uma única unidade.
Esta técnica brilha em ambientes desafiadores. É excepcional para espaços apertados, quedas verticais e valas ativas. O equipamento requer muito pouco espaço físico. Além disso, este método pode unir tubos de diferentes SDRs ou graus de polímero ligeiramente diferentes. Por exemplo, você pode conectar com segurança um novo tubo PE100 a um tubo PE80 mais antigo. Isso o torna ideal para reparos de emergência, ramificações de sela e ligações finais do sistema.
A principal desvantagem envolve despesas materiais. As conexões de eletrofusão custam significativamente mais do que as extremidades dos tubos desencapados. Além disso, o processo permanece hipersensível à preparação adequada do tubo. Deixar de descascar ou raspar a camada de oxidação é a principal causa absoluta de falha da junta. Você não pode apressar a fase de preparação.
A selecção da abordagem correcta exige um equilíbrio entre as realidades económicas e as restrições locais. Você deve olhar além dos simples preços dos materiais. O ambiente, a escala do projeto e a aplicação de capital determinam a escolha final.
Você deve comparar os custos do equipamento com os custos dos consumíveis. As máquinas de fusão de topo acarretam um alto gasto de capital para compra ou altas taxas diárias de aluguel. No entanto, o custo por junta é incrivelmente baixo. Por outro lado, a eletrofusão requer um investimento mínimo em equipamento. Você só precisa de uma caixa de controle leve. No entanto, o alto custo dos consumíveis dos acessórios especializados aumenta rapidamente as despesas operacionais em execuções de grande volume.
O espaço dita suas opções imediatamente. Uma máquina de fusão montada sobre esteiras precisa de uma área de preparação grande e plana. Você deve arrastar as sequências de tubos finalizadas para a posição posteriormente. A alternativa oferece imensa portabilidade. Um operador pode transportar um processador de controle para uma vala ou para cima de um andaime, montando a rede no local.
Layouts iniciais maciços favorecem grandes uniões mecânicas. Você pode soldar quilômetros de tubos rapidamente em terreno plano. As redes de distribuição localizadas favorecem os acopladores. Quando você adiciona conexões de serviço individuais, navega em redes urbanas estreitas ou realiza manutenção de rotina, a fusão localizada faz muito mais sentido.
Vento, poeira e umidade afetam qualquer operação de soldagem em campo. Grandes uniões mecânicas oferecem uma pequena vantagem aqui. As faces de fusão permanecem um tanto protegidas até a união. A montagem do acoplador expõe o tubo raspado ao ambiente por mais tempo. A contaminação penetra facilmente no espaço entre o tubo e a conexão antes que a corrente seja ativada. Ambos requerem abrigo durante a precipitação ativa.
Fator de comparação |
Fusão de bunda |
Eletrofusão |
|---|---|---|
Custo de material (por junta) |
Baixo (sem acessórios extras) |
Alto (requer ajuste especializado) |
Pegada do equipamento |
Grande (requer maquinário pesado) |
Pequeno (requer processador portátil) |
Compatibilidade SDR |
Deve corresponder exatamente |
Pode unir espessuras incompatíveis |
Aplicação ideal |
Corridas longas, retas e acima do solo |
Trincheiras apertadas, reparos, amarrações |
Sensibilidade de Preparação |
Moderado (a ferramenta de faceamento lida com a maioria) |
Extremo (peeling manual obrigatório) |
O conhecimento teórico não significa nada sem disciplina de campo. Muitos sistemas perfeitamente projetados falham devido à má execução. Bem-sucedido A soldagem de tubos HDPE exige atenção intransigente aos detalhes. O erro do operador causa quase todas as falhas de juntas registradas.
Os termoplásticos degradam-se ligeiramente quando expostos à luz ultravioleta e ao oxigênio. Isso cria uma camada oxidada microscópica na superfície do tubo. Você deve remover esta camada. Enfatize para sua equipe que pular o processo de raspagem mecânica garante uma falha na eletrofusão. Os lenços químicos apenas removem a sujeira. Eles não removem o polímero oxidado. Se você não raspar mecanicamente a superfície, os materiais fundidos não formarão ligações cruzadas. A junta acabará por romper sob pressão.
Os empreiteiros muitas vezes tentam apressar os tempos de resfriamento para manter cronogramas agressivos. Isto representa um enorme risco estrutural. As cadeias poliméricas requerem tempo adequado para solidificar sob pressão de fixação. Se você mover ou tensionar uma articulação prematuramente, criará fraturas microscópicas dentro do cordão. Essas fraturas invisíveis se propagam com o tempo. Sempre siga rigorosamente os cronogramas de resfriamento do fabricante. Não solte cedo.
O alinhamento rigoroso garante uma distribuição uniforme da tensão. Na união direta, o mau alinhamento cria uma incompatibilidade “alto-baixo”. As paredes do tubo não estão perfeitamente alinhadas. Isto cria concentradores de tensão severos que enfraquecem o gasoduto. Na união de acopladores, a falta de fixação adequada causa rupturas de derretimento. O plástico derretido em expansão pode empurrar o tubo para trás, para fora da conexão. Sempre prenda a montagem com braçadeiras mecânicas dedicadas.
Erro: usar álcool isopropílico para limpar antes de raspar. Melhor Prática: Sempre raspe primeiro e depois limpe para remover as últimas partículas de poeira.
Erro: Usar lixa ou lixa para preparação da superfície. Melhores Práticas: Use ferramentas de descascamento rotativas dedicadas para garantir a remoção uniforme do material.
Erro: adivinhar as temperaturas da placa do aquecedor. Melhor Prática: Use pirômetros infravermelhos para verificar diariamente a temperatura da placa.
Equipamentos modernos eliminam suposições. As máquinas de fusão atuais apresentam recursos avançados de registro de dados. Eles rastreiam a temperatura, pressão e duração exatas de cada solda. Os engenheiros de projeto devem exigir que os empreiteiros enviem esses registros de dados para fins de prestação de contas. Este registro digital em papel prova que a tripulação seguiu os procedimentos operacionais padrão.
Especificar o método correto evita retrabalho dispendioso. Você deve avaliar objetivamente as condições do local antes de comprar materiais. Confie em árvores lógicas de tomada de decisão em vez de preferências pessoais.
Use esta matriz de decisão rápida para orientar seu Fase de planejamento do tubo HDPE :
Se você estiver colocando 1.000 pés de tubo reto acima do solo: Especifique Butt Fusion. Os custos de material mais baixos e a rápida velocidade de sucessão tornam-no a escolha óbvia.
Se você estiver consertando um cano rompido em uma vala lamacenta de 3 pés: Especifique Eletrofusão. Você não pode colocar equipamentos pesados lá com segurança e provavelmente precisará conectar diferentes tipos de materiais.
Se você estiver navegando em uma instalação complexa com múltiplas mudanças de direção: Use uma abordagem híbrida. Solde longas seções retas fora da instalação e, em seguida, use acopladores para amarrar essas cordas dentro de casa.
Agora que você entende as nuances União de tubos HDPE , você deve tomar ações específicas. Primeiro, audite o acesso ao seu local de trabalho. Meça a largura de suas trincheiras e áreas de preparação. Em segundo lugar, calcule o ponto de equilíbrio entre os custos de montagem e as taxas de aluguer de máquinas pesadas para a sua distância específica. Por fim, exija prova de certificação. Verifique se o contratante escolhido possui qualificações atuais para o método exato especificado.
A criação de uma infraestrutura robusta requer um planejamento cuidadoso e uma execução rigorosa. Nenhum dos métodos de união se mostra universalmente superior em todos os cenários. Sua eficácia depende inteiramente do contexto do projeto, da acessibilidade espacial e da disciplina do operador. O uso de grandes máquinas mecânicas economiza imenso capital em longos percursos, enquanto acopladores especializados resgatam reparos complexos e instalações apertadas.
Em última análise, pipelines de HDPE confiáveis são construídos com base na seleção de métodos baseados em evidências. Eles sobrevivem a décadas de estresse por meio de uma preparação de campo intransigente. Proteja seus investimentos em infraestrutura combinando a tecnologia correta com a realidade do seu local. Imponha o cumprimento estrito dos tempos de resfriamento e dos procedimentos de raspagem e sua tubulação durará mais que as instalações que atende.
R: Sim, mas usando estritamente eletrofusão ou acessórios mecânicos. Não use fusão de topo devido ao encaixe irregular da parede. Diferentes espessuras de parede criam cordões de fusão inconsistentes sob pressão hidráulica direta. Os acoplamentos de eletrofusão acomodam essas variações internas perfeitamente a partir do exterior, garantindo uma ligação segura.
R: A umidade introduz vapor diretamente na zona de fusão. Isto cria vazios perigosos e porosidade dentro da junta. Tais defeitos microscópicos comprometem inteiramente a integridade estrutural. Você deve realizar todas as soldas sob uma tenda ou abrigo protetor. Se não conseguir manter o ambiente completamente seco, interrompa as operações imediatamente.
R: Você depende principalmente de uma inspeção visual do cordão derretido. Verifique seu tamanho, formato e uniformidade, procurando a reversão adequada do cordão. Complemente esta verificação visual revisando os relatórios do registrador de dados digital. Para uma validação abrangente, os empreiteiros geralmente realizam testes destrutivos em amostras de juntas antes de começar.
R: Absolutamente obrigatório. Os lenços químicos não conseguem remover a camada oxidada da superfície do tubo. Somente o peeling mecânico preciso garante a necessária reticulação molecular. Ignorar esta etapa vital é a principal causa de falha articular. Sempre use uma ferramenta de raspagem mecânica dedicada antes de fixar a conexão.


