
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-14 Origen: Sitio


La integridad estructural dicta la supervivencia de la infraestructura de tuberías y manejo de fluidos. Una sola junta comprometida anula instantáneamente la expectativa de vida útil de 50 a 100 años de su tubería. Moderno La fusión de tuberías de HDPE crea sistemas monolíticos y sin fugas cuando se ejecuta correctamente. Sin embargo, elegir el método de unión incorrecto garantiza problemas. La elección incorrecta de condiciones de campo específicas provoca graves retrasos en el proyecto, presupuestos inflados o fallos catastróficos del sistema. Necesita la técnica adecuada para su entorno específico.
Este artículo proporciona una evaluación altamente técnica y neutral del proveedor de la fusión a tope frente a la electrofusión. Los ingenieros de proyecto y los contratistas en el sitio pueden utilizar esta guía para especificar el enfoque correcto basado en las realidades reales del sitio. Aprenderá la mecánica, las ventajas principales y las limitaciones estrictas de ambos métodos. Al comprender estos matices, podrá asegurarse de que su próxima instalación alcance la máxima confiabilidad.
La fusión a tope es el método estandarizado más rentable para tramos de tuberías largos, continuos y rectos con un amplio espacio de trabajo.
La electrofusión es la mejor opción para espacios confinados, uniones complejas, reparaciones en zanjas y unir tuberías de diferentes espesores de pared (SDR).
Ambos métodos de unión de tuberías de HDPE requieren un cumplimiento riguroso de los tiempos de enfriamiento, la preparación de las tuberías (raspado/limpieza) y la certificación del operador para garantizar la confiabilidad a largo plazo.
La huella del equipo y los costos iniciales de instalación son los principales diferenciadores económicos entre los dos enfoques.
El objetivo principal de cualquier proyecto de tubería termoplástica es simple. Debe crear una unión tan fuerte o más fuerte que la tubería misma. A esto lo llamamos sistema monolítico. Los materiales de tubería tradicionales se basan en juntas mecánicas, juntas o bloques de empuje. Estos métodos más antiguos suelen fallar con el tiempo debido al movimiento del suelo o la degradación del material. Creando confiable Las conexiones de tuberías de HDPE eliminan por completo estos puntos de falla. Las cadenas de polímeros se funden, se mezclan y solidifican en una única estructura continua.
Una soldadura termoplástica exitosa requiere un control preciso sobre tres variables críticas. Los operadores deben gestionar la temperatura, la presión y el tiempo. Si alguna variable queda fuera de los parámetros aceptables, el enlace molecular se debilita. Un vínculo débil parece estar bien en el exterior, pero falla bajo estrés operativo.
La evaluación de estos métodos debe alinearse con estrictos estándares de la industria. Por ejemplo, los operadores norteamericanos confían en la norma ASTM F2620 para las pautas de fusión por calor. Utilizan ASTM F1290 para prácticas de electrofusión estándar. Adherirse a estos marcos establecidos satisface tanto a los organismos reguladores como a los proveedores de seguros. Ignorarlos expone su proyecto a una responsabilidad enorme. Una infraestructura confiable exige un enfoque basado en evidencia para la creación conjunta.
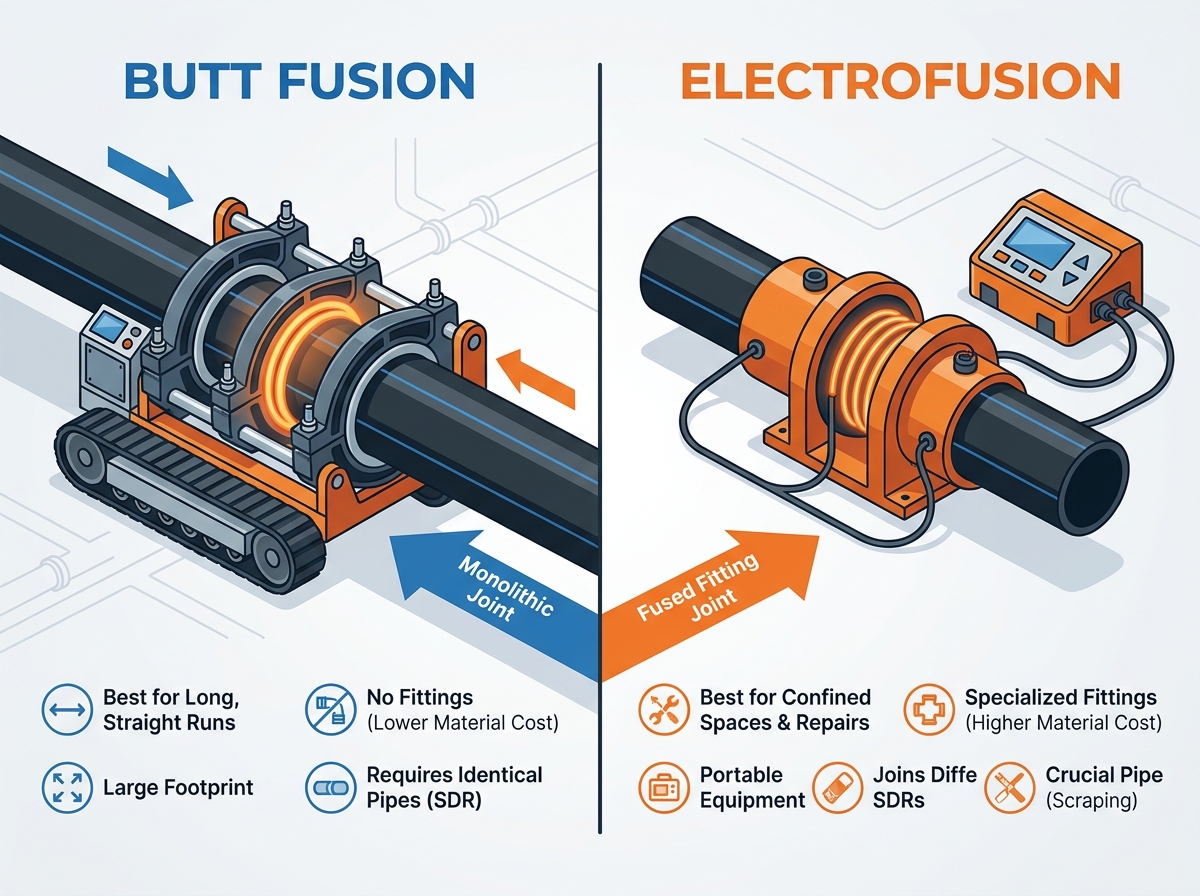
Usando La tecnología de tuberías de HDPE de fusión a tope sigue siendo el estándar para infraestructuras a gran escala. Este método une dos extremos de tubería directamente sin acopladores adicionales. Depende en gran medida de equipos mecánicos especializados para gestionar la alineación y la fuerza.
La mecánica de esta técnica sigue una estricta secuencia cronológica. Los operadores deben ejecutar cada fase sin interrupción.
Refrentado: Los operadores colocan los extremos de la tubería en una máquina especializada. Una cepilladora giratoria afeita los extremos para garantizar que queden perfectamente paralelos y limpios.
Calentamiento: Entre los dos extremos cae una placa calefactora recubierta de PTFE. La máquina empuja los tubos contra la placa a una presión específica para fundir el material de manera uniforme.
Unión: El operador retira rápidamente la placa calefactora. Luego juntan los extremos de los tubos fundidos bajo presión hidráulica controlada.
Enfriamiento: La junta permanece sujeta bajo presión mientras se enfría. Esto forma un cordón de fusión dual y distinto alrededor de la circunferencia.
Este enfoque ofrece increíbles ventajas económicas para proyectos masivos. En primer lugar, no requiere accesorios adicionales. Esto reduce significativamente el coste del material por junta. En segundo lugar, ofrece resultados muy consistentes. Los inspectores pueden verificar fácilmente la calidad de las juntas mediante la inspección visual del cordón. Finalmente, demuestra ser excepcionalmente eficiente para instalaciones de gran volumen y largas distancias. Las tuberías municipales de agua, el riego agrícola extensivo y las líneas de lodos mineros dependen en gran medida de esta eficiencia.
Sin embargo, esta técnica conlleva graves limitaciones espaciales. Requiere una huella enorme para la máquina de fusión y los vehículos de apoyo. Además, las tuberías deben tener el mismo tamaño y las correspondientes proporciones de dimensiones estándar (SDR). Los espesores de pared no coincidentes impiden un acoplamiento adecuado. Finalmente, resulta casi imposible ejecutarlo dentro de una zanja estrecha y profunda.
Cuando máquinas enormes no caben en su espacio de trabajo, Los métodos de electrofusión de tuberías de HDPE proporcionan la solución perfecta. Esta técnica aborda los enlaces moleculares desde un ángulo completamente diferente. Se basa en la generación de calor interna en lugar de placas calefactoras externas.
Este proceso utiliza acoplamientos, silletas o tees especializados. Estos accesorios contienen bobinas calefactoras eléctricas integradas justo debajo de su superficie interior. El operador inserta los extremos de tubería preparados en el accesorio. Luego conectan un procesador computarizado a las clavijas terminales externas del accesorio. El procesador lee un código de barras en el accesorio. Aplica automáticamente una corriente eléctrica precisa durante un período específico. Esta corriente calienta las bobinas, derritiendo tanto el accesorio como la tubería de adentro hacia afuera. Se expanden y fusionan como una sola unidad.
Esta técnica brilla en entornos desafiantes. Resulta excepcional para espacios reducidos, caídas verticales y zanjas activas. El equipo requiere muy poco espacio físico. Además, este método puede unir tuberías de diferentes SDR o grados de polímero ligeramente diferentes. Por ejemplo, puede conectar de forma segura una tubería PE100 nueva a una tubería PE80 más antigua. Esto lo hace ideal para reparaciones de emergencia, ramificaciones y conexiones finales del sistema.
El principal inconveniente tiene que ver con los gastos materiales. Los accesorios de electrofusión cuestan mucho más que los extremos de las tuberías desnudas. Además, el proceso sigue siendo muy sensible a la preparación adecuada de la tubería. No pelar o raspar la capa de oxidación es la principal causa absoluta de falla de las articulaciones. No se puede apresurar la fase de preparación.
Seleccionar el enfoque correcto requiere equilibrar las realidades económicas con las limitaciones del sitio. Debe mirar más allá de los simples precios de los materiales. El entorno, la escala del proyecto y el despliegue de capital dictan la elección final.
Debe comparar los costos del equipo con los costos de los consumibles. Las máquinas de fusión a tope conllevan un alto gasto de capital para su compra o elevadas tarifas de alquiler diarias. Sin embargo, el costo por articulación es increíblemente bajo. Por el contrario, la electrofusión requiere una inversión mínima en equipos. Sólo necesitas una caja de control liviana. Sin embargo, el alto costo de los consumibles de los accesorios especializados aumenta rápidamente los gastos operativos en tiradas de gran volumen.
El espacio dicta sus opciones de inmediato. Una máquina de fusión montada sobre orugas necesita un área de preparación grande y plana. Luego debe arrastrar las sartas de tubería terminadas a su posición. La alternativa proporciona una inmensa portabilidad. Un operador puede llevar un procesador de control a una zanja o subirlo a un andamio, ensamblando la red en su lugar.
Los diseños iniciales masivos favorecen las grandes uniones mecánicas. Puede soldar kilómetros de tubería rápidamente en terreno plano. Las redes de distribución localizadas favorecen los acopladores. Cuando se agregan conexiones de servicios individuales, se navega por redes urbanas estrechas o se realiza un mantenimiento de rutina, el derretimiento localizado tiene mucho más sentido.
El viento, el polvo y la humedad plagan cualquier operación de soldadura en campo. Las grandes uniones mecánicas ofrecen aquí una ligera ventaja. Las caras de fusión quedan algo protegidas hasta el momento de la unión. El conjunto del acoplador expone la tubería raspada al medio ambiente por más tiempo. La contaminación se cuela fácilmente en el espacio entre la tubería y el accesorio antes de que se active la corriente. Ambos requieren refugio durante las precipitaciones activas.
Factor de comparación |
Fusión a tope |
Electrofusión |
|---|---|---|
Costo de material (por junta) |
Bajo (sin accesorios adicionales) |
Alto (Requiere ajuste especializado) |
Huella del equipo |
Grande (Requiere maquinaria pesada) |
Pequeño (Requiere procesador portátil) |
Compatibilidad con DEG |
Debe coincidir exactamente |
Puede unir espesores no coincidentes |
Aplicación ideal |
Pistas largas, rectas y sobre el suelo. |
Zanjas estrechas, reparaciones, amarres |
Sensibilidad de preparación |
Moderado (la herramienta de refrentado maneja la mayoría) |
Extremo (Peelado manual obligatorio) |
El conocimiento teórico no significa nada sin disciplina de campo. Muchos sistemas perfectamente diseñados fallan debido a una mala ejecución. Exitoso La soldadura de tuberías de HDPE exige una atención al detalle sin concesiones. El error del operador causa casi todas las fallas en las articulaciones registradas.
Los termoplásticos se degradan ligeramente cuando se exponen a la luz ultravioleta y al oxígeno. Esto crea una capa microscópica de oxidación en la superficie de la tubería. Debes eliminar esta capa. Enfatice a su equipo que saltarse el proceso de raspado mecánico garantiza una falla de electrofusión. Las toallitas químicas sólo eliminan la suciedad. No eliminan el polímero oxidado. Si no raspa mecánicamente la superficie, los materiales fundidos no se reticularán. La articulación eventualmente explotará bajo presión.
Los contratistas a menudo intentan acelerar los tiempos de enfriamiento para mantener cronogramas agresivos. Esto presenta un enorme riesgo estructural. Las cadenas de polímero requieren un tiempo adecuado para solidificarse bajo presión de sujeción. Si mueves o estresas una articulación prematuramente, creas fracturas microscópicas dentro de la cuenta. Estas fracturas invisibles se propagan con el tiempo. Respete siempre estrictamente los horarios de enfriamiento del fabricante. No lo suelte antes de tiempo.
La alineación estricta garantiza una distribución uniforme de la tensión. En la unión directa, una mala alineación crea un desajuste 'alto-bajo'. Las paredes de la tubería no están perfectamente alineadas. Esto crea graves concentradores de tensión que debilitan la tubería. En la unión de acopladores, la falta de una sujeción adecuada provoca explosiones de material fundido. El plástico fundido en expansión puede empujar el tubo hacia atrás fuera del accesorio. Asegure siempre el conjunto con abrazaderas mecánicas específicas.
Error: usar alcohol isopropílico para limpiar antes de raspar. Mejor práctica: siempre raspe primero y luego limpie para eliminar las últimas partículas de polvo.
Error: utilizar papel de lija o tela de esmeril para preparar la superficie. Mejores prácticas: utilice herramientas de pelado rotativas específicas para garantizar una eliminación uniforme del material.
Error: adivinar las temperaturas de la placa calefactora. Mejor práctica: Utilice pirómetros infrarrojos para verificar la temperatura de la placa diariamente.
Los equipos modernos eliminan las conjeturas. Las máquinas de fusión actuales cuentan con capacidades avanzadas de registro de datos. Realizan un seguimiento de la temperatura, presión y duración exactas de cada soldadura. Los ingenieros del proyecto deben exigir a los contratistas que presenten estos registros de datos para rendir cuentas. Este rastro en papel digital demuestra que la tripulación siguió los procedimientos operativos estándar.
Especificar el método correcto evita costosos retrabajos. Debe evaluar objetivamente las condiciones del sitio antes de comprar materiales. Confíe en árboles lógicos de toma de decisiones en lugar de preferencias personales.
Utilice esta matriz de decisión rápida para guiar su decisión inicial. Fase de planificación de tuberías de HDPE :
Si va a colocar 1000 pies de tubería recta sobre el suelo: especifique Butt Fusion. Los menores costos de material y la rápida velocidad de sucesión la convierten en la opción obvia.
Si está reparando una tubería reventada en una zanja embarrada de 3 pies: especifique Electrofusión. No es posible colocar equipos pesados allí de manera segura y es probable que deba conectar diferentes grados de materiales.
Si está navegando por una instalación compleja con múltiples cambios de dirección: utilice un enfoque híbrido. Suelde secciones largas y rectas fuera de las instalaciones, luego use acopladores para unir esas cuerdas en el interior.
Ahora que entiendes los matices de Para unir tuberías de HDPE , es necesario realizar acciones específicas. Primero, audite el acceso a su lugar de trabajo. Mida el ancho de sus trincheras y áreas de preparación. En segundo lugar, calcule el punto de equilibrio entre los costos de instalación y las tarifas de alquiler de maquinaria pesada para su distancia específica. Finalmente, exija prueba de certificación. Verifique que el contratista elegido tenga las calificaciones actuales para el método exacto que especifique.
La creación de una infraestructura sólida requiere una planificación cuidadosa y una ejecución rigurosa. Ninguno de los métodos de unión resulta universalmente superior en todos los escenarios. Su eficacia depende completamente del contexto de su proyecto, la accesibilidad espacial y la disciplina del operador. El uso de maquinaria mecánica de gran tamaño ahorra un inmenso capital en tiradas largas, mientras que los acopladores especializados rescatan reparaciones complejas e instalaciones ajustadas.
En última instancia, las tuberías de HDPE confiables se construyen a partir de una selección de métodos basada en evidencia. Sobreviven décadas de estrés gracias a una preparación de campo inflexible. Proteja sus inversiones en infraestructura adaptando la tecnología correcta a las realidades de su sitio. Haga cumplir estrictamente los tiempos de enfriamiento y los procedimientos de raspado, y su tubería durará más que las instalaciones a las que presta servicios.
R: Sí, pero utilizando estrictamente electrofusión o accesorios mecánicos. No utilice fusión a tope debido al acoplamiento desigual de las paredes. Los diferentes espesores de pared crean perlas de fusión inconsistentes bajo presión hidráulica directa. Los acoplamientos de electrofusión se adaptan perfectamente a estas variaciones internas desde el exterior, lo que garantiza una unión segura.
R: La humedad introduce vapor directamente en la zona de fusión. Esto crea peligrosos huecos y porosidades dentro de la junta. Estos defectos microscópicos comprometen por completo la integridad estructural. Debe realizar todas las soldaduras bajo una tienda de campaña o refugio protector. Si no puede mantener el ambiente completamente seco, suspenda las operaciones inmediatamente.
R: Usted confía principalmente en una inspección visual del cordón de fusión. Verificar su tamaño, forma y uniformidad, buscando el correcto retroceso del cordón. Complemente esta verificación visual revisando los informes del registrador de datos digitales. Para una validación integral, los contratistas suelen realizar pruebas destructivas en juntas de muestra antes de comenzar.
R: Absolutamente obligatorio. Las toallitas químicas no pueden eliminar la capa oxidada de la superficie de la tubería. Sólo un pelado mecánico preciso garantiza la reticulación molecular necesaria. Saltarse este paso vital es la principal causa de fracaso articular. Utilice siempre una herramienta de raspado mecánico específica antes de colocar el accesorio.


