
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-10-14 Pinagmulan: Site


Idinidikta ng integridad ng istruktura ang kaligtasan ng paghawak ng likido at imprastraktura ng pipeline. Ang isang solong nakompromisong joint ay agad na tinatanggal ang 50-to-100-year lifespan expectation ng iyong pipeline. Moderno Ang HDPE pipe fusion ay lumilikha ng mga monolitik, walang tagas na sistema kapag naisagawa nang maayos. Gayunpaman, ang pagpili sa maling paraan ng pagsali ay ginagarantiyahan ang problema. Ang hindi wastong pagpili para sa mga partikular na kundisyon sa field ay nagti-trigger ng matinding pagkaantala sa proyekto, nasira na badyet, o sakuna na pagkabigo ng system. Kailangan mo ng tamang pamamaraan para sa iyong partikular na kapaligiran.
Nagbibigay ang artikulong ito ng lubos na teknikal, neutral na vendor na pagsusuri ng butt fusion versus electrofusion. Maaaring gamitin ng mga inhinyero ng proyekto at on-site na mga kontratista ang gabay na ito upang tukuyin ang tamang diskarte batay sa aktwal na mga katotohanan sa site. Matututuhan mo ang mga mekanika, pangunahing bentahe, at mahigpit na limitasyon ng parehong pamamaraan. Sa pamamagitan ng pag-unawa sa mga nuances na ito, maaari mong matiyak na ang iyong susunod na pag-install ay nakakamit ng maximum na pagiging maaasahan.
Ang butt fusion ay ang pinaka-cost-effective, standardized na paraan para sa mahaba, tuloy-tuloy, straight pipe na tumatakbo na may sapat na workspace.
Ang Electrofusion ay ang mahusay na pagpipilian para sa mga nakakulong na espasyo, kumplikadong mga pagkakatali, pag-aayos sa loob ng trench, at pagsali sa mga tubo ng iba't ibang kapal ng pader (SDR).
Ang parehong paraan ng pagsali sa HDPE pipe ay nangangailangan ng mahigpit na pagsunod sa mga oras ng paglamig, paghahanda ng tubo (pag-scrape/paglilinis), at sertipikasyon ng operator upang matiyak ang pangmatagalang pagiging maaasahan.
Ang footprint ng kagamitan at mga gastos sa upfront fitting ay ang pangunahing pagkakaiba-iba ng ekonomiya sa pagitan ng dalawang diskarte.
Ang pangunahing layunin ng anumang thermoplastic pipeline project ay simple. Dapat kang lumikha ng magkasanib na kasing lakas ng, o mas malakas kaysa, mismong tubo. Tinatawag namin itong monolitikong sistema. Ang mga tradisyunal na materyales sa tubo ay umaasa sa mga mekanikal na joint, gasket, o thrust block. Ang mga mas lumang pamamaraan na ito ay madalas na nabigo sa paglipas ng panahon dahil sa paggalaw ng lupa o pagkasira ng materyal. Paglikha ng maaasahan Ang mga koneksyon sa HDPE pipe ay ganap na nag-aalis ng mga failure point na ito. Ang mga polymer chain ay natutunaw, naghahalo, at nagpapatigas sa isang solong tuluy-tuloy na istraktura.
Ang matagumpay na thermoplastic welding ay nangangailangan ng tumpak na kontrol sa tatlong kritikal na variable. Dapat pamahalaan ng mga operator ang temperatura, presyon, at oras. Kung ang anumang solong variable ay nasa labas ng mga katanggap-tanggap na parameter, humihina ang molecular bond. Ang mahinang bono ay mukhang maayos sa labas ngunit nabigo sa ilalim ng stress sa pagpapatakbo.
Ang pagsusuri sa mga pamamaraang ito ay dapat na nakaayon sa mahigpit na pamantayan ng industriya. Halimbawa, umaasa ang mga operator ng North American sa ASTM F2620 para sa mga alituntunin ng heat fusion. Gumagamit sila ng ASTM F1290 para sa karaniwang mga kasanayan sa electrofusion. Ang pagsunod sa mga naitatag na balangkas na ito ay nakakatugon sa parehong mga regulatory body at insurance provider. Ang hindi pagpansin sa mga ito ay naglalantad sa iyong proyekto sa napakalaking pananagutan. Ang mapagkakatiwalaang imprastraktura ay nangangailangan ng isang batay sa ebidensya na diskarte sa magkasanib na paglikha.
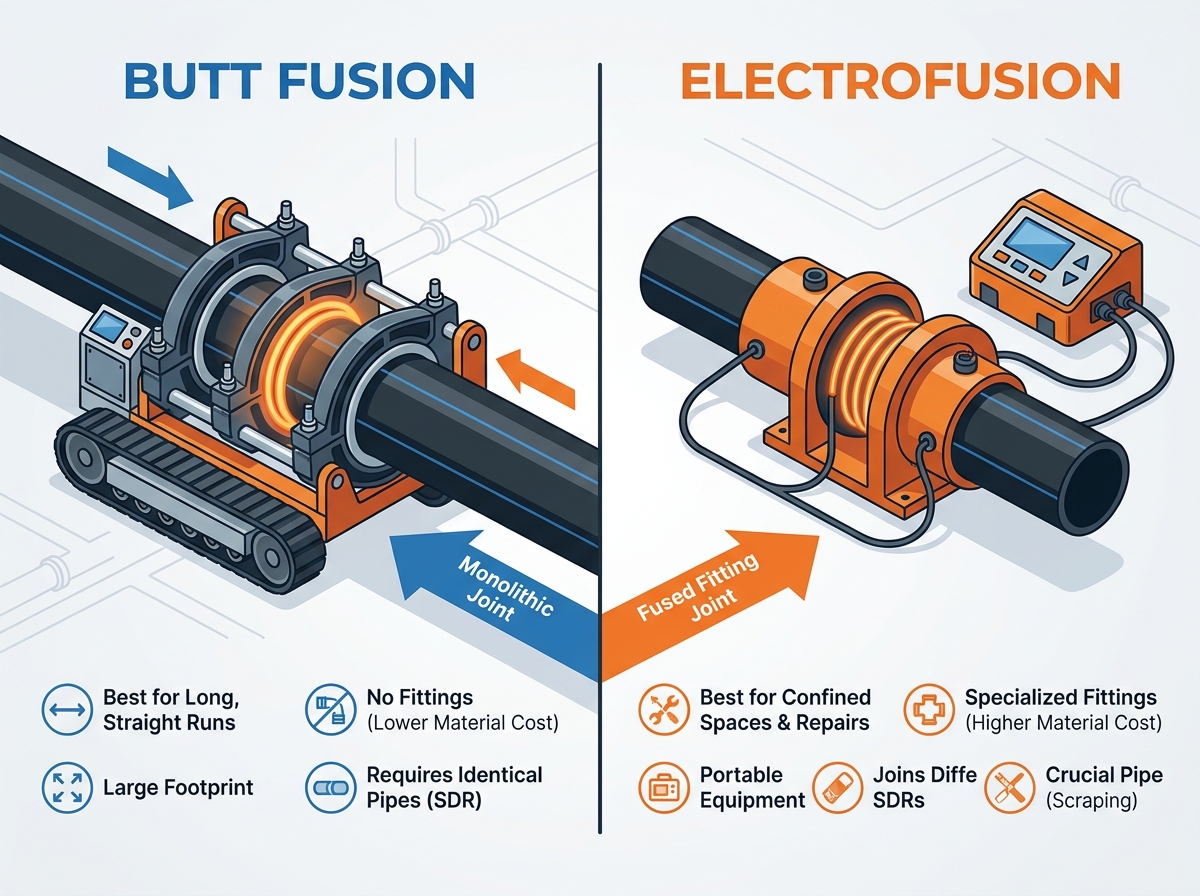
Gamit Ang butt fusion HDPE pipe technology ay nananatiling pamantayan para sa malakihang imprastraktura. Ang pamamaraang ito ay direktang pinagsama ang dalawang dulo ng tubo nang walang karagdagang mga coupler. Lubos itong umaasa sa espesyal na kagamitang mekanikal upang pamahalaan ang pagkakahanay at puwersa.
Ang mga mekanika ng pamamaraang ito ay sumusunod sa isang mahigpit na pagkakasunud-sunod ng pagkakasunod-sunod. Dapat isagawa ng mga operator ang bawat yugto nang walang pagkaantala.
Nakaharap: Inilalagay ng mga operator ang mga dulo ng tubo sa isang espesyal na makina. Ang isang umiikot na planer ay nag-aahit sa mga dulo upang matiyak na ang mga ito ay perpektong parallel at malinis.
Pag-init: Ang isang PTFE-coated heating plate ay bumaba sa pagitan ng dalawang dulo. Itinutulak ng makina ang mga tubo laban sa plato sa isang tiyak na presyon upang matunaw ang materyal nang pantay-pantay.
Pagsali: Mabilis na inaalis ng operator ang heating plate. Pagkatapos ay itulak nila ang tinunaw na tubo na magkakasama sa ilalim ng kontroladong haydroliko na presyon.
Paglamig: Ang joint ay nananatiling naka-clamp sa ilalim ng presyon habang ito ay lumalamig. Bumubuo ito ng natatanging, dual melt bead sa paligid ng circumference.
Ang diskarte na ito ay nag-aalok ng hindi kapani-paniwalang mga pakinabang sa ekonomiya para sa napakalaking proyekto. Una, hindi ito nangangailangan ng karagdagang mga kabit. Ito ay makabuluhang nagpapababa sa per-joint na halaga ng materyal. Pangalawa, naghahatid ito ng lubos na pare-parehong mga resulta. Madaling ma-verify ng mga inspektor ang kalidad ng magkasanib na sa pamamagitan ng visual bead inspection. Sa wakas, ito ay nagpapatunay na mahusay para sa malayuan, mataas na dami ng mga pag-install. Ang mga main water sa munisipyo, malawak na irigasyon sa agrikultura, at mga linya ng slurry ng pagmimina ay lubos na umaasa sa kahusayan na ito.
Gayunpaman, ang pamamaraan na ito ay nagdadala ng malubhang mga limitasyon sa spatial. Nangangailangan ito ng napakalaking footprint para sa fusion machine at mga support vehicle. Higit pa rito, ang mga tubo ay dapat na magkapareho ang laki na may tumutugma sa mga karaniwang sukat ng sukat (SDR). Ang hindi tugmang kapal ng pader ay pumipigil sa tamang pagsasama. Sa wakas, ito ay nagpapatunay na halos imposible na isagawa sa loob ng isang makitid, malalim na kanal.
Kapag hindi magkasya ang malalaking makina sa iyong workspace, Ang mga pamamaraan ng electrofusion HDPE pipe ay nagbibigay ng perpektong solusyon. Ang diskarteng ito ay lumalapit sa molecular bonding mula sa isang ganap na naiibang anggulo. Ito ay umaasa sa panloob na henerasyon ng init kaysa sa panlabas na mga plato ng pag-init.
Gumagamit ang prosesong ito ng mga espesyal na coupling, saddle, o tee. Ang mga kabit na ito ay naglalaman ng mga naka-embed na electrical heating coil sa ilalim lamang ng kanilang panloob na ibabaw. Ipinapasok ng operator ang inihandang dulo ng tubo sa fitting. Pagkatapos ay ikinonekta nila ang isang computerized na processor sa mga panlabas na terminal pin ng fitting. Nagbabasa ang processor ng barcode sa fitting. Awtomatiko itong nag-aaplay ng isang tumpak na electrical current para sa isang tiyak na tagal. Pinapainit ng kasalukuyang ito ang mga likid, na natutunaw pareho ang angkop at ang tubo mula sa loob palabas. Sila ay lumalawak at nagsasama-sama bilang isang yunit.
Ang diskarteng ito ay kumikinang sa mga mapaghamong kapaligiran. Ito ay nagpapatunay na katangi-tangi para sa mga masikip na espasyo, mga patayong patak, at mga aktibong trench. Ang kagamitan ay nangangailangan ng napakakaunting pisikal na espasyo. Bilang karagdagan, ang pamamaraang ito ay maaaring sumali sa mga tubo ng iba't ibang mga SDR o bahagyang magkakaibang mga grado ng polimer. Halimbawa, maaari mong ligtas na ikonekta ang bagong PE100 pipe sa mas lumang PE80 pipe. Ginagawa nitong mainam para sa mga pang-emerhensiyang pagkukumpuni, mga sanga ng saddle, at panghuling sistema ng mga tie-in.
Ang pangunahing disbentaha ay kinabibilangan ng materyal na gastos. Ang mga kabit ng electrofusion ay mas malaki ang halaga kaysa sa mga hubad na dulo ng tubo. Bukod dito, ang proseso ay nananatiling sobrang sensitibo sa tamang paghahanda ng tubo. Ang pagkabigong alisan ng balat o pagkayod ang layer ng oksihenasyon ay ang ganap na pangunahing sanhi ng kabiguan ng magkasanib na bahagi. Hindi mo maaaring madaliin ang yugto ng paghahanda.
Ang pagpili ng tamang diskarte ay nangangailangan ng pagbabalanse ng mga realidad sa ekonomiya laban sa mga hadlang sa site. Dapat kang tumingin sa kabila ng mga simpleng presyo ng materyal. Ang kapaligiran, sukat ng proyekto, at deployment ng kapital lahat ang nagdidikta ng panghuling pagpipilian.
Dapat mong ihambing ang mga gastos sa kagamitan laban sa mga gastos na nauubos. Ang mga butt fusion machine ay nagdadala ng mataas na capital expenditure para sa pagbili o mabigat na pang-araw-araw na bayad sa pagrenta. Gayunpaman, ang per-joint na gastos ay hindi kapani-paniwalang mababa. Sa kabaligtaran, ang electrofusion ay nangangailangan ng kaunting pamumuhunan sa kagamitan. Kailangan mo lamang ng isang magaan na control box. Gayunpaman, ang mataas na natupok na halaga ng mga espesyal na kabit ay nagpapalaki ng mga gastusin sa pagpapatakbo nang mabilis sa mataas na dami ng pagpapatakbo.
Idinidikta kaagad ng espasyo ang iyong mga pagpipilian. Ang isang track-mounted fusion machine ay nangangailangan ng isang malaki at patag na lugar ng pagtatanghal. Dapat mong i-drag ang natapos na mga string ng pipe sa posisyon pagkatapos. Ang alternatibo ay nagbibigay ng napakalawak na portability. Ang isang operator ay maaaring magdala ng isang control processor sa isang trench o sa isang scaffold, na i-assemble ang network sa lugar.
Ang mga malalaking paunang layout ay pinapaboran ang malalaking mekanikal na pagsali. Maaari kang magwelding ng mga milya ng tubo nang mabilis sa patag na lupain. Ang mga lokal na network ng pamamahagi ay pinapaboran ang mga coupler. Kapag nagdagdag ka ng mga indibidwal na koneksyon sa serbisyo, nag-navigate sa masikip na grids ng lungsod, o nagsagawa ng regular na pagpapanatili, mas magiging makabuluhan ang localized na pagtunaw.
Sinasalot ng hangin, alikabok, at halumigmig ang anumang pagpapatakbo ng field welding. Ang malaking mekanikal na pagsali ay nag-aalok ng kaunting kalamangan dito. Ang mga natutunaw na mukha ay nananatiling medyo protektado hanggang sa pagsali. Inilalantad ng Coupler assembly ang nasimot na tubo sa kapaligiran nang mas matagal. Ang kontaminasyon ay madaling lumabas sa puwang sa pagitan ng pipe at ng fitting bago mag-activate ang kasalukuyang. Parehong nangangailangan ng kanlungan sa panahon ng aktibong pag-ulan.
Salik ng Paghahambing |
Butt Fusion |
Electrofusion |
|---|---|---|
Gastos ng Materyal (Bawat Pinagsamang) |
Mababa (Walang dagdag na kabit) |
Mataas (Nangangailangan ng espesyal na angkop) |
Bakas ng Kagamitan |
Malaki (Nangangailangan ng mabibigat na makinarya) |
Maliit (Nangangailangan ng portable na processor) |
SDR Compatibility |
Dapat tugma nang eksakto |
Maaaring sumali sa hindi tugmang kapal |
Tamang Aplikasyon |
Mahaba, tuwid, sa itaas ng lupa na pagtakbo |
Mga masikip na trench, repair, tie-in |
Paghahanda Sensitivity |
Katamtaman (Nakaharap na tool ang pinakamahahawakan) |
Extreme (Manu-manong pagbabalat ay ipinag-uutos) |
Walang ibig sabihin ang teoretikal na kaalaman kung walang disiplina sa larangan. Maraming perpektong dinisenyo na mga sistema ang nabigo dahil sa hindi magandang pagpapatupad. Matagumpay Ang HDPE pipe welding ay nangangailangan ng hindi kompromiso na atensyon sa detalye. Ang error sa operator ay nagdudulot ng halos lahat ng naitala na magkasanib na pagkabigo.
Bahagyang bumababa ang mga thermoplastic kapag nalantad sa ultraviolet light at oxygen. Lumilikha ito ng microscopic oxidized layer sa ibabaw ng pipe. Dapat mong alisin ang layer na ito. Bigyang-diin sa iyong mga tripulante na ang paglaktaw sa proseso ng mekanikal na pag-scrape ay ginagarantiyahan ang isang electrofusion failure. Ang mga pamunas ng kemikal ay nag-aalis lamang ng dumi. Hindi nila inaalis ang oxidized polymer. Kung hindi mo mekanikal na kiskisan ang ibabaw, ang mga tinunaw na materyales ay hindi mag-cross-link. Ang kasukasuan ay tuluyang sasabog sa ilalim ng presyon.
Madalas na sinusubukan ng mga kontratista na madaliin ang mga oras ng paglamig upang mapanatili ang mga agresibong iskedyul. Nagpapakita ito ng napakalaking panganib sa istruktura. Ang mga polymer chain ay nangangailangan ng sapat na oras upang patigasin sa ilalim ng presyon ng clamp. Kung ililipat mo o binibigyang diin ang isang kasukasuan nang wala sa panahon, lumikha ka ng mga microscopic fracture sa loob ng butil. Ang mga hindi nakikitang bali na ito ay kumakalat sa paglipas ng panahon. Palaging sumunod nang mahigpit sa mga iskedyul ng pagpapalamig ng tagagawa. Huwag mag-unclamp nang maaga.
Tinitiyak ng mahigpit na pagkakahanay ang pare-parehong pamamahagi ng stress. Sa direktang pagsali, ang mahinang pagkakahanay ay lumilikha ng 'high-low' mismatch. Ang mga dingding ng tubo ay hindi perpektong nakahanay. Lumilikha ito ng matinding stress concentrators na nagpapahina sa pipeline. Sa pagsasama ng coupler, ang kakulangan ng wastong pag-clamping ay nagdudulot ng mga natutunaw na blowout. Ang lumalawak na tunaw na plastik ay maaaring itulak ang tubo pabalik sa labas ng angkop. Palaging i-secure ang pagpupulong gamit ang mga nakalaang mekanikal na clamp.
Pagkakamali: Paggamit ng isopropyl alcohol upang linisin bago mag-scrape. Pinakamahusay na Kasanayan: Palaging mag-scrape muna, pagkatapos ay linisin upang alisin ang mga huling particle ng alikabok.
Pagkakamali: Paggamit ng papel de liha o emery na tela para sa paghahanda sa ibabaw. Pinakamahusay na Kasanayan: Gumamit ng nakalaang mga rotary peeling tool upang matiyak ang pare-parehong pag-alis ng materyal.
Pagkakamali: Paghula ng mga temperatura ng plato ng pampainit. Pinakamahusay na Kasanayan: Gumamit ng infrared pyrometer para i-verify ang temperatura ng plate araw-araw.
Ang mga modernong kagamitan ay nag-aalis ng panghuhula. Nagtatampok ang mga fusion machine ngayon ng mga advanced na kakayahan sa pag-log ng data. Sinusubaybayan nila ang eksaktong temperatura, presyon, at tagal ng bawat solong hinang. Dapat hilingin ng mga inhinyero ng proyekto sa mga kontratista na isumite ang mga log ng data na ito para sa pananagutan. Ang digital paper trail na ito ay nagpapatunay na sinunod ng crew ang mga standard operating procedures.
Ang pagtukoy sa tamang paraan ay pumipigil sa magastos na muling paggawa. Dapat mong suriin ang mga kondisyon ng site nang may layunin bago bumili ng mga materyales. Umasa sa lohikal na mga puno sa paggawa ng desisyon kaysa sa personal na kagustuhan.
Gamitin ang mabilis na decision matrix na ito para gabayan ang iyong inisyal Bahagi ng pagpaplano ng HDPE Pipe :
Kung ikaw ay naglalagay ng 1,000 talampakan ng tuwid na tubo sa ibabaw ng lupa: Tukuyin ang Butt Fusion. Ang mas mababang mga gastos sa materyal at mabilis na bilis ng pagkakasunud-sunod ay ginagawa itong malinaw na pagpipilian.
Kung nag-aayos ka ng sumabog na tubo sa isang maputik na 3-foot trench: Tukuyin ang Electrofusion. Hindi ka maaaring magkasya doon ng mabibigat na kagamitan nang ligtas, at malamang na kailangan mong ikonekta ang iba't ibang mga grado ng materyal.
Kung nagna-navigate ka sa isang masalimuot na pasilidad na may maraming pagbabago sa direksyon: Gumamit ng hybrid na diskarte. I-weld ang mahabang tuwid na mga seksyon sa labas ng pasilidad, pagkatapos ay gumamit ng mga coupler upang itali ang mga string na iyon sa loob ng bahay.
Ngayon na nauunawaan mo ang mga nuances ng Ang pagsali sa HDPE pipe , dapat kang gumawa ng mga partikular na aksyon. Una, i-audit ang iyong pag-access sa site ng trabaho. Sukatin ang lapad ng iyong mga trenches at staging area. Pangalawa, kalkulahin ang break-even point sa pagitan ng mga fitting cost at mabigat na mga bayarin sa pagrenta ng makina para sa iyong partikular na distansya. Panghuli, humingi ng patunay ng sertipikasyon. I-verify na ang iyong napiling kontratista ay nagtataglay ng mga kasalukuyang kwalipikasyon para sa eksaktong paraan na iyong tinukoy.
Ang paglikha ng matatag na imprastraktura ay nangangailangan ng maingat na pagpaplano at mahigpit na pagpapatupad. Wala sa alinmang paraan ng pagsali ang nagpapatunay na higit na mataas sa lahat ng sitwasyon. Ang kanilang pagiging epektibo ay ganap na nakasalalay sa iyong konteksto ng proyekto, spatial na accessibility, at disiplina ng operator. Ang paggamit ng malalaking mekanikal na makinarya ay nakakatipid ng napakalaking kapital sa mahabang pagtakbo, habang ang mga dalubhasang coupler ay nagliligtas ng mga kumplikadong pag-aayos at masikip na pag-install.
Sa huli, ang maaasahang mga pipeline ng HDPE ay itinayo sa pagpili ng pamamaraang batay sa ebidensya. Nakaligtas sila sa mga dekada ng stress sa pamamagitan ng hindi kompromiso na paghahanda sa larangan. Protektahan ang iyong mga pamumuhunan sa imprastraktura sa pamamagitan ng pagtutugma ng tamang teknolohiya sa mga katotohanan ng iyong site. Ipatupad ang mahigpit na pagsunod sa mga oras ng paglamig at mga pamamaraan ng pag-scrape, at ang iyong pipeline ay tatagal sa mga pasilidad na pinaglilingkuran nito.
A: Oo, ngunit mahigpit na gumagamit ng electrofusion o mechanical fitting. Huwag gumamit ng butt fusion dahil sa hindi pantay na wall mating. Ang iba't ibang kapal ng pader ay lumilikha ng hindi pare-parehong natutunaw na mga kuwintas sa ilalim ng direktang haydroliko na presyon. Ang mga electrofusion coupling ay tinatanggap ang mga panloob na pagkakaiba-iba na ito nang walang putol mula sa labas, na tinitiyak ang isang secure na bono.
A: Ang kahalumigmigan ay direktang nagpapapasok ng singaw sa melt zone. Lumilikha ito ng mga mapanganib na voids at porosity sa loob ng joint. Ang ganitong mga mikroskopikong depekto ay ganap na nakompromiso ang integridad ng istruktura. Dapat mong isagawa ang lahat ng hinang sa ilalim ng proteksiyon na tolda o silungan. Kung hindi mo mapanatiling ganap na tuyo ang kapaligiran, i-pause kaagad ang mga operasyon.
A: Pangunahing umaasa ka sa isang visual na inspeksyon ng natutunaw na butil. Suriin ang laki, hugis, at pagkakapareho nito, na naghahanap ng tamang pag-rollback ng butil. Dagdagan ang visual check na ito sa pamamagitan ng pagsusuri sa mga ulat ng digital data logger. Para sa komprehensibong pagpapatunay, madalas na nagsasagawa ang mga kontratista ng mapanirang pagsubok sa mga sample joint bago magsimula.
A: Ganap na sapilitan. Hindi maalis ng mga pamunas ng kemikal ang na-oxidized na layer mula sa ibabaw ng tubo. Ang tumpak na mekanikal na pagbabalat lamang ang nagsisiguro ng kinakailangang molecular cross-linking. Ang paglaktaw sa mahalagang hakbang na ito ay ang pangunahing sanhi ng kabiguan ng magkasanib na bahagi. Palaging gumamit ng nakalaang mekanikal na tool sa pag-scrape bago ilakip ang kabit.


