
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-14 Origine : Site


L’intégrité structurelle dicte la survie des infrastructures de traitement des fluides et de pipelines. Un seul joint compromis annule instantanément la durée de vie prévue de 50 à 100 ans de votre pipeline. Moderne La fusion de tuyaux en PEHD crée des systèmes monolithiques et sans fuite lorsqu'elle est exécutée correctement. Cependant, choisir la mauvaise méthode d’adhésion garantit des problèmes. Un mauvais choix pour des conditions de terrain spécifiques entraîne de graves retards dans les projets, des budgets explosés ou une défaillance catastrophique du système. Vous avez besoin de la bonne technique pour votre environnement spécifique.
Cet article fournit une évaluation hautement technique et indépendante du fournisseur de la fusion bout à bout par rapport à l'électrofusion. Les ingénieurs de projet et les entrepreneurs sur site peuvent utiliser ce guide pour spécifier l'approche correcte en fonction des réalités réelles du site. Vous apprendrez les mécanismes, les principaux avantages et les limites strictes des deux méthodes. En comprenant ces nuances, vous pouvez garantir que votre prochaine installation atteindra une fiabilité maximale.
La fusion bout à bout est la méthode standardisée la plus rentable pour les conduites longues, continues et droites avec un espace de travail suffisant.
L'électrofusion est le choix idéal pour les espaces confinés, les raccordements complexes, les réparations dans les tranchées et l'assemblage de tuyaux de différentes épaisseurs de paroi (SDR).
Les deux méthodes d'assemblage de tuyaux en PEHD nécessitent un respect rigoureux des temps de refroidissement, de la préparation des tuyaux (grattage/nettoyage) et de la certification de l'opérateur pour garantir une fiabilité à long terme.
L'empreinte de l'équipement et les coûts d'installation initiaux sont les principaux différenciateurs économiques entre les deux approches.
L’objectif principal de tout projet de pipeline thermoplastique est simple. Vous devez créer un joint aussi solide, voire plus résistant, que le tuyau lui-même. Nous appelons cela un système monolithique. Les matériaux de tuyauterie traditionnels reposent sur des joints mécaniques, des joints ou des butées. Ces anciennes méthodes échouent souvent avec le temps en raison du mouvement du sol ou de la dégradation des matériaux. Création fiable Les raccords de tuyaux en PEHD éliminent entièrement ces points de défaillance. Les chaînes polymères fondent, se mélangent et se solidifient en une seule structure continue.
Un soudage thermoplastique réussi nécessite un contrôle précis de trois variables critiques. Les opérateurs doivent gérer la température, la pression et le temps. Si une variable unique se situe en dehors des paramètres acceptables, la liaison moléculaire s'affaiblit. Une liaison faible semble bonne à l’extérieur mais échoue sous le stress opérationnel.
L'évaluation de ces méthodes doit être conforme aux normes strictes de l'industrie. Par exemple, les opérateurs nord-américains s'appuient sur la norme ASTM F2620 pour les directives sur la fusion thermique. Ils utilisent la norme ASTM F1290 pour les pratiques d'électrofusion standard. Le respect de ces cadres établis satisfait à la fois les organismes de réglementation et les assureurs. Les ignorer expose votre projet à une responsabilité énorme. Une infrastructure fiable exige une approche de création conjointe fondée sur des données probantes.
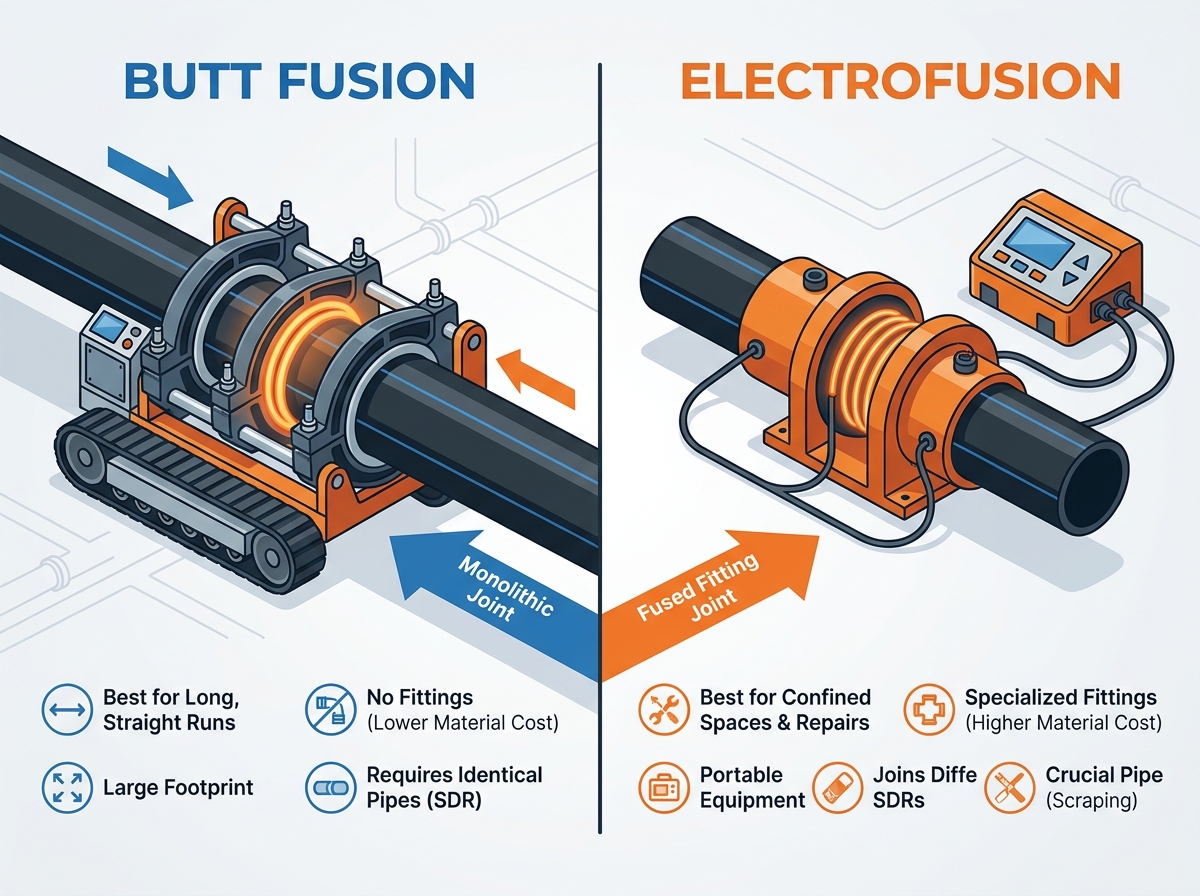
En utilisant La technologie des tuyaux en PEHD par fusion bout à bout reste la norme pour les infrastructures à grande échelle. Cette méthode relie directement deux extrémités de tuyaux sans coupleurs supplémentaires. Il s'appuie fortement sur des équipements mécaniques spécialisés pour gérer l'alignement et la force.
Les mécanismes de cette technique suivent une séquence chronologique stricte. Les opérateurs doivent exécuter chaque phase sans interruption.
Facement : les opérateurs placent les extrémités des tuyaux dans une machine spécialisée. Une raboteuse rotative rase les extrémités pour garantir qu'elles sont parfaitement parallèles et propres.
Chauffage : Une plaque chauffante recouverte de PTFE tombe entre les deux extrémités. La machine pousse les tuyaux contre la plaque à une pression spécifique pour faire fondre le matériau uniformément.
Assemblage : L'opérateur retire rapidement la plaque chauffante. Ils rapprochent ensuite les extrémités du tuyau en fusion sous une pression hydraulique contrôlée.
Refroidissement : Le joint reste serré sous pression pendant qu'il refroidit. Cela forme une double perle de fusion distincte autour de la circonférence.
Cette approche offre des avantages économiques incroyables pour les projets de grande envergure. Premièrement, il ne nécessite aucun équipement supplémentaire. Cela réduit considérablement le coût du matériau par joint. Deuxièmement, il fournit des résultats très cohérents. Les inspecteurs peuvent facilement vérifier la qualité des joints grâce à une inspection visuelle des cordons. Enfin, il s’avère exceptionnellement efficace pour les installations longue distance et à volume élevé. Les conduites d’eau municipales, l’irrigation agricole extensive et les conduites de traitement des boues minières dépendent largement de cette efficacité.
Cependant, cette technique comporte de sévères limitations spatiales. Cela nécessite une empreinte massive pour la machine à fusion et les véhicules de support. De plus, les tuyaux doivent être de dimensions identiques avec des rapports de dimensions standard (SDR) correspondants. Des épaisseurs de paroi inadaptées empêchent un accouplement correct. Enfin, cela s’avère presque impossible à exécuter dans une tranchée étroite et profonde.
Lorsque des machines massives ne peuvent pas s'intégrer dans votre espace de travail, Les méthodes de tuyaux en PEHD par électrofusion constituent la solution parfaite. Cette technique aborde la liaison moléculaire sous un angle complètement différent. Il repose sur la génération de chaleur interne plutôt que sur des plaques chauffantes externes.
Ce processus utilise des accouplements, des selles ou des tés spécialisés. Ces raccords contiennent des serpentins de chauffage électriques intégrés juste sous leur surface intérieure. L'opérateur insère les extrémités du tuyau préparées dans le raccord. Ils connectent ensuite un processeur informatisé aux broches des bornes externes du raccord. Le processeur lit un code-barres sur le raccord. Il applique automatiquement un courant électrique précis pendant une durée déterminée. Ce courant chauffe les bobines, faisant fondre à la fois le raccord et le tuyau de l'intérieur vers l'extérieur. Ils se dilatent et fusionnent pour former une seule unité.
Cette technique brille dans les environnements difficiles. Il s'avère exceptionnel pour les espaces restreints, les chutes verticales et les tranchées actives. L'équipement nécessite très peu d'espace physique. De plus, cette méthode peut assembler des tuyaux de différents SDR ou de qualités de polymère légèrement différentes. Par exemple, vous pouvez connecter en toute sécurité un nouveau tuyau PE100 à un ancien tuyau PE80. Cela le rend idéal pour les réparations d'urgence, les branchements de selle et les attaches finales du système.
Le principal inconvénient concerne les dépenses matérielles. Les raccords électrosoudables coûtent beaucoup plus cher que les extrémités de tuyaux nues. De plus, le procédé reste hyper-sensible à une bonne préparation des canalisations. Le fait de ne pas peler ou gratter la couche d’oxydation est la principale cause absolue de défaillance des joints. Vous ne pouvez pas précipiter la phase de préparation.
Pour choisir la bonne approche, il faut trouver un équilibre entre les réalités économiques et les contraintes du site. Il faut regarder au-delà des simples prix des matériaux. L’environnement, l’échelle du projet et le déploiement des capitaux dictent tous le choix final.
Vous devez comparer les coûts de l’équipement aux coûts des consommables. Les machines de fusion bout à bout entraînent des dépenses d'investissement élevées à l'achat ou des frais de location quotidiens élevés. Cependant, le coût par joint est incroyablement faible. À l’inverse, l’électrofusion nécessite un investissement minimal en équipement. Vous n’avez besoin que d’un boîtier de commande léger. Cependant, le coût élevé des consommables des raccords spécialisés fait grimper rapidement les dépenses opérationnelles sur les tirages à grand volume.
L'espace dicte immédiatement vos options. Une machine de fusion montée sur chenilles nécessite une grande zone de transit plate. Vous devez ensuite faire glisser les trains de tiges finis en position. L’alternative offre une immense portabilité. Un opérateur peut transporter un processeur de contrôle dans une tranchée ou sur un échafaudage, assemblant ainsi le réseau en place.
Les implantations initiales massives favorisent les assemblages mécaniques de grande taille. Vous pouvez souder des kilomètres de tuyaux rapidement sur un terrain plat. Les réseaux de distribution localisés privilégient les coupleurs. Lorsque vous ajoutez des connexions de service individuelles, naviguez dans des réseaux urbains étroits ou effectuez une maintenance de routine, la fonte localisée prend beaucoup plus de sens.
Le vent, la poussière et l’humidité nuisent à toute opération de soudage sur site. Les grands assemblages mécaniques offrent ici un léger avantage. Les faces en fusion restent quelque peu protégées jusqu'à l'assemblage. L'assemblage du coupleur expose le tuyau gratté à l'environnement plus longtemps. La contamination s'infiltre facilement dans l'espace entre le tuyau et le raccord avant que le courant ne s'active. Les deux nécessitent un abri pendant les précipitations actives.
Facteur de comparaison |
Fusion des fesses |
Électrofusion |
|---|---|---|
Coût du matériau (par joint) |
Faible (pas de raccords supplémentaires) |
Élevé (nécessite un ajustement spécialisé) |
Empreinte de l'équipement |
Grand (nécessite de la machinerie lourde) |
Petit (nécessite un processeur portable) |
Compatibilité DTS |
Doit correspondre exactement |
Peut joindre des épaisseurs incompatibles |
Application idéale |
Des pistes longues, droites et hors sol |
Tranchées étroites, réparations, raccordements |
Sensibilité de la préparation |
Modéré (l'outil Face gère la plupart) |
Extrême (Peluchage manuel obligatoire) |
Les connaissances théoriques ne signifient rien sans la discipline de terrain. De nombreux systèmes parfaitement conçus échouent en raison d’une mauvaise exécution. Réussi Le soudage de tuyaux en PEHD exige une attention sans compromis aux détails. L’erreur de l’opérateur est à l’origine de presque toutes les défaillances d’assemblage enregistrées.
Les thermoplastiques se dégradent légèrement lorsqu'ils sont exposés à la lumière ultraviolette et à l'oxygène. Cela crée une couche oxydée microscopique sur la surface du tuyau. Vous devez supprimer cette couche. Insistez auprès de votre équipe sur le fait que sauter le processus de grattage mécanique garantit une défaillance de l'électrofusion. Les lingettes chimiques éliminent uniquement la saleté. Ils n'éliminent pas le polymère oxydé. Si vous ne grattez pas mécaniquement la surface, les matériaux fondus ne se réticuleront pas. Le joint finira par éclater sous la pression.
Les entrepreneurs tentent souvent de précipiter les temps de refroidissement pour maintenir des horaires agressifs. Cela présente un risque structurel énorme. Les chaînes polymères nécessitent un temps suffisant pour se solidifier sous la pression de serrage. Si vous déplacez ou stressez une articulation prématurément, vous créez des fractures microscopiques à l’intérieur du cordon. Ces fractures invisibles se propagent au fil du temps. Respectez toujours strictement les horaires de refroidissement du fabricant. Ne desserrez pas trop tôt.
Un alignement strict garantit une répartition uniforme des contraintes. Dans le cas d'une jonction directe, un mauvais alignement crée une inadéquation « haut-bas ». Les parois des tuyaux ne s’alignent pas parfaitement. Cela crée de graves concentrateurs de contraintes qui affaiblissent le pipeline. Lors de l'assemblage de coupleurs, le manque de serrage approprié provoque des éruptions de fusion. Le plastique fondu en expansion peut pousser le tuyau vers l'arrière hors du raccord. Fixez toujours l’ensemble avec des pinces mécaniques dédiées.
Erreur : utiliser de l'alcool isopropylique pour nettoyer avant de gratter. Meilleure pratique : grattez toujours d'abord, puis nettoyez pour éliminer les dernières particules de poussière.
Erreur : Utiliser du papier de verre ou de la toile émeri pour la préparation de la surface. Meilleure pratique : utilisez des outils de pelage rotatifs dédiés pour garantir un retrait uniforme des matériaux.
Erreur : deviner les températures des plaques chauffantes. Meilleure pratique : utilisez des pyromètres infrarouges pour vérifier quotidiennement la température des plaques.
L’équipement moderne élimine les incertitudes. Les machines de fusion d'aujourd'hui disposent de capacités avancées d'enregistrement de données. Ils suivent la température, la pression et la durée exactes de chaque soudure. Les ingénieurs de projet devraient exiger des entrepreneurs qu’ils soumettent ces journaux de données pour en rendre compte. Cette trace écrite numérique prouve que l'équipage a suivi les procédures opérationnelles standard.
Spécifier la bonne méthode évite des reprises coûteuses. Vous devez évaluer objectivement les conditions du site avant d’acheter des matériaux. Fiez-vous à des arbres décisionnels logiques plutôt qu’à vos préférences personnelles.
Utilisez cette matrice de décision rapide pour guider votre décision initiale Phase de planification des tuyaux en PEHD :
Si vous posez 1 000 pieds de tuyau droit au-dessus du sol : Spécifiez Butt Fusion. Les coûts de matériaux réduits et la rapidité de succession en font un choix évident.
Si vous réparez un tuyau éclaté dans une tranchée boueuse de 3 pieds : spécifiez Electrofusion. Vous ne pouvez pas y installer d’équipement lourd en toute sécurité et vous devrez probablement connecter différentes qualités de matériaux.
Si vous naviguez dans une installation complexe avec plusieurs changements de direction : utilisez une approche hybride. Soudez de longues sections droites à l’extérieur de l’installation, puis utilisez des coupleurs pour attacher ces cordes ensemble à l’intérieur.
Maintenant que vous comprenez les nuances de Pour joindre des tuyaux en PEHD , vous devez prendre des mesures spécifiques. Tout d’abord, vérifiez l’accès à votre chantier. Mesurez la largeur de vos tranchées et de vos zones de rassemblement. Deuxièmement, calculez le seuil de rentabilité entre les coûts d’installation et les frais de location de machines lourdes pour votre distance spécifique. Enfin, exigez une preuve de certification. Vérifiez que l'entrepreneur que vous avez choisi possède les qualifications actuelles pour la méthode exacte que vous spécifiez.
La création d’une infrastructure robuste nécessite une planification minutieuse et une exécution rigoureuse. Aucune des deux méthodes de jointure ne s’avère universellement supérieure dans tous les scénarios. Leur efficacité dépend entièrement du contexte de votre projet, de l’accessibilité spatiale et de la discipline de l’opérateur. L'utilisation de grosses machines mécaniques permet d'économiser un capital considérable sur les longs trajets, tandis que des coupleurs spécialisés sauvent les réparations complexes et les installations étroites.
En fin de compte, des pipelines en PEHD fiables reposent sur une sélection de méthodes fondées sur des données probantes. Ils survivent à des décennies de stress grâce à une préparation sans compromis sur le terrain. Protégez vos investissements en infrastructure en adaptant la technologie appropriée aux réalités de votre site. Appliquez le strict respect des temps de refroidissement et des procédures de grattage, et votre pipeline durera plus longtemps que les installations qu'il dessert.
R : Oui, mais uniquement en utilisant des raccords électrosoudables ou mécaniques. N'utilisez pas de fusion bout à bout en raison d'un accouplement inégal des murs. Différentes épaisseurs de paroi créent des perles de fusion incohérentes sous une pression hydraulique directe. Les raccords par électrofusion s'adaptent parfaitement à ces variations internes depuis l'extérieur, garantissant ainsi une liaison sécurisée.
R : L'humidité introduit de la vapeur directement dans la zone de fusion. Cela crée des vides et une porosité dangereux à l’intérieur du joint. De tels défauts microscopiques compromettent entièrement l’intégrité structurelle. Vous devez effectuer toutes les soudures sous une tente ou un abri de protection. Si vous ne pouvez pas garder l'environnement complètement sec, suspendez immédiatement les opérations.
R : Vous comptez principalement sur une inspection visuelle de la perle de fusion. Vérifiez sa taille, sa forme et son uniformité, en recherchant un retour correct des perles. Complétez cette vérification visuelle en examinant les rapports des enregistreurs de données numériques. Pour une validation complète, les entrepreneurs effectuent souvent des tests destructifs sur des échantillons de joints avant de commencer.
R : Absolument obligatoire. Les lingettes chimiques ne peuvent pas éliminer la couche oxydée de la surface du tuyau. Seul un pelage mécanique précis assure la réticulation moléculaire nécessaire. Sauter cette étape vitale est la principale cause d’échec articulaire. Utilisez toujours un outil de grattage mécanique dédié avant de fixer le raccord.


