
مناظر: 0 مصنف: سائٹ ایڈیٹر اشاعت کا وقت: 2026-10-14 اصل: سائٹ


ساختی سالمیت سیال کو سنبھالنے اور پائپ لائن کے بنیادی ڈھانچے کی بقا کا حکم دیتی ہے۔ ایک واحد سمجھوتہ شدہ مشترکہ آپ کی پائپ لائن کی 50 سے 100 سال کی عمر کی توقع کی فوری طور پر نفی کرتا ہے۔ جدید ایچ ڈی پی ای پائپ فیوژن یک سنگی، رساو سے پاک نظام تخلیق کرتا ہے جب مناسب طریقے سے عمل میں لایا جائے۔ تاہم، غلط شمولیت کا طریقہ منتخب کرنا پریشانی کی ضمانت دیتا ہے۔ مخصوص فیلڈ کے حالات کے لیے غلط انتخاب کرنے سے پروجیکٹ میں شدید تاخیر، اڑا ہوا بجٹ، یا نظام کی تباہ کن ناکامی ہوتی ہے۔ آپ کو اپنے مخصوص ماحول کے لیے صحیح تکنیک کی ضرورت ہے۔
یہ مضمون بٹ فیوژن بمقابلہ الیکٹرو فیوژن کا ایک انتہائی تکنیکی، وینڈر غیر جانبدار تشخیص فراہم کرتا ہے۔ پراجیکٹ انجینئرز اور سائٹ پر موجود ٹھیکیدار اس گائیڈ کو استعمال کر سکتے ہیں تاکہ سائٹ کی اصل حقیقتوں کی بنیاد پر صحیح نقطہ نظر کی وضاحت کی جا سکے۔ آپ میکانکس، بنیادی فوائد، اور دونوں طریقوں کی سخت حدود سیکھیں گے۔ ان باریکیوں کو سمجھ کر، آپ اس بات کو یقینی بنا سکتے ہیں کہ آپ کی اگلی انسٹالیشن زیادہ سے زیادہ بھروسے کو حاصل کرے۔
کافی کام کی جگہ کے ساتھ طویل، مسلسل، سیدھے پائپ چلانے کے لیے بٹ فیوژن سب سے زیادہ سرمایہ کاری مؤثر، معیاری طریقہ ہے۔
الیکٹرو فیوژن محدود جگہوں، پیچیدہ ٹائی انز، خندق میں مرمت، اور دیوار کی مختلف موٹائیوں (SDR) کے پائپوں میں شامل ہونے کے لیے بہترین انتخاب ہے۔
ایچ ڈی پی ای پائپ جوائن کرنے کے دونوں طریقوں میں طویل مدتی اعتبار کو یقینی بنانے کے لیے ٹھنڈک کے اوقات، پائپ کی تیاری (اسکریپنگ/کلیننگ) اور آپریٹر سرٹیفیکیشن کی سختی سے پابندی کی ضرورت ہوتی ہے۔
آلات کے اثرات اور پیشگی فٹنگ کے اخراجات دونوں طریقوں کے درمیان بنیادی اقتصادی فرق ہیں۔
کسی بھی تھرمو پلاسٹک پائپ لائن منصوبے کا بنیادی مقصد آسان ہے۔ آپ کو پائپ کی طرح مضبوط، یا اس سے زیادہ مضبوط جوڑ بنانا چاہیے۔ ہم اسے یک سنگی نظام کہتے ہیں۔ روایتی پائپ مواد مکینیکل جوڑوں، گسکیٹ، یا تھرسٹ بلاکس پر انحصار کرتے ہیں۔ یہ پرانے طریقے اکثر وقت کے ساتھ ساتھ زمینی حرکت یا مادی انحطاط کی وجہ سے ناکام ہو جاتے ہیں۔ قابل اعتماد بنانا ایچ ڈی پی ای پائپ کنکشن ان ناکامی پوائنٹس کو مکمل طور پر ختم کر دیتے ہیں۔ پولیمر زنجیریں پگھلتی ہیں، مکس ہوتی ہیں اور ایک مسلسل ساخت میں مضبوط ہوتی ہیں۔
کامیاب تھرمو پلاسٹک ویلڈنگ کے لیے تین اہم متغیرات پر قطعی کنٹرول کی ضرورت ہوتی ہے۔ آپریٹرز کو درجہ حرارت، دباؤ اور وقت کا انتظام کرنا چاہیے۔ اگر کوئی ایک متغیر قابل قبول پیرامیٹرز سے باہر آتا ہے، تو مالیکیولر بانڈ کمزور ہو جاتا ہے۔ ایک کمزور بانڈ باہر سے ٹھیک نظر آتا ہے لیکن آپریشنل دباؤ میں ناکام ہو جاتا ہے۔
ان طریقوں کی تشخیص کو صنعت کے سخت معیارات کے مطابق ہونا چاہیے۔ مثال کے طور پر، شمالی امریکہ کے آپریٹرز ہیٹ فیوژن گائیڈ لائنز کے لیے ASTM F2620 پر انحصار کرتے ہیں۔ وہ معیاری الیکٹرو فیوژن طریقوں کے لیے ASTM F1290 استعمال کرتے ہیں۔ ان قائم کردہ فریم ورک پر عمل کرنے سے ریگولیٹری اداروں اور انشورنس فراہم کنندگان دونوں کو مطمئن کیا جاتا ہے۔ ان کو نظر انداز کرنا آپ کے پروجیکٹ کو بڑے پیمانے پر ذمہ داری سے دوچار کرتا ہے۔ قابل اعتماد بنیادی ڈھانچہ مشترکہ تخلیق کے لیے ثبوت پر مبنی نقطہ نظر کا مطالبہ کرتا ہے۔
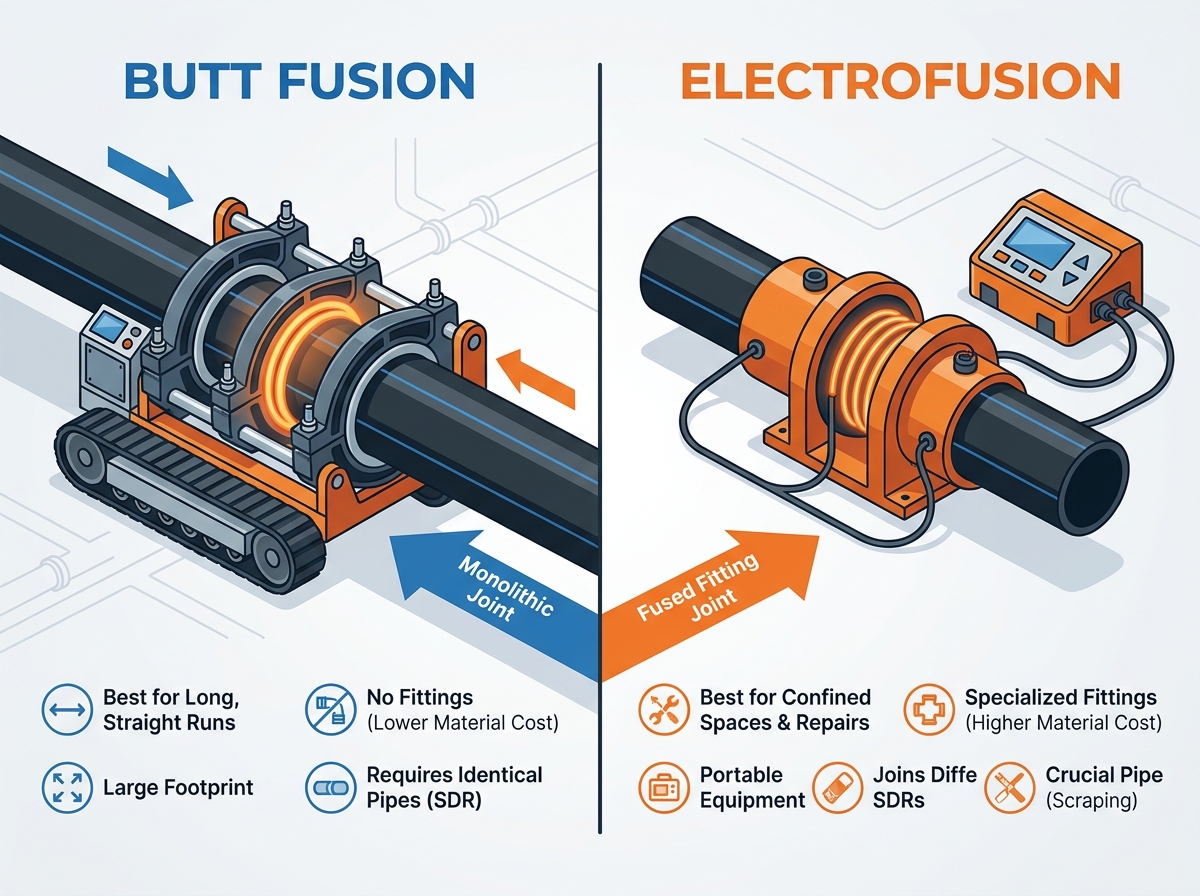
استعمال کرنا بٹ فیوژن ایچ ڈی پی ای پائپ ٹیکنالوجی بڑے پیمانے پر انفراسٹرکچر کے لیے معیاری ہے۔ یہ طریقہ دو پائپ سروں کو بغیر کسی اضافی کپلر کے براہ راست ایک ساتھ جوڑتا ہے۔ یہ صف بندی اور قوت کو منظم کرنے کے لیے خصوصی میکانی آلات پر بہت زیادہ انحصار کرتا ہے۔
اس تکنیک کے میکانکس ایک سخت تاریخی ترتیب کی پیروی کرتے ہیں۔ آپریٹرز کو ہر مرحلے کو بغیر کسی رکاوٹ کے انجام دینا چاہیے۔
سامنا کرنا: آپریٹرز پائپ کے سروں کو ایک خصوصی مشین میں رکھتے ہیں۔ ایک گھومنے والا پلانر سروں کو مونڈتا ہے تاکہ یہ یقینی بنایا جا سکے کہ وہ بالکل متوازی اور صاف ہیں۔
حرارتی: ایک PTFE لیپت ہیٹنگ پلیٹ دونوں سروں کے درمیان گرتی ہے۔ مشین ایک مخصوص دباؤ پر پائپوں کو پلیٹ کے خلاف دھکیلتی ہے تاکہ مواد کو یکساں طور پر پگھلایا جا سکے۔
شامل ہونا: آپریٹر ہیٹنگ پلیٹ کو جلدی سے ہٹاتا ہے۔ اس کے بعد وہ کنٹرول شدہ ہائیڈرولک پریشر کے تحت پگھلے ہوئے پائپ کے سروں کو ایک ساتھ دھکیلتے ہیں۔
کولنگ: ٹھنڈا ہونے کے دوران جوڑ دباؤ میں بند رہتا ہے۔ یہ فریم کے گرد ایک الگ، دوہری پگھلنے والی مالا بناتا ہے۔
یہ نقطہ نظر بڑے منصوبوں کے لیے ناقابل یقین اقتصادی فوائد پیش کرتا ہے۔ سب سے پہلے، اسے کسی اضافی فٹنگ کی ضرورت نہیں ہے۔ یہ نمایاں طور پر فی مشترکہ مواد کی لاگت کو کم کرتا ہے۔ دوسرا، یہ انتہائی مستقل نتائج فراہم کرتا ہے۔ انسپکٹر بصری مالا کے معائنہ کے ذریعے مشترکہ معیار کی آسانی سے تصدیق کر سکتے ہیں۔ آخر میں، یہ طویل فاصلے پر، اعلی حجم کی تنصیبات کے لیے غیر معمولی طور پر موثر ثابت ہوتا ہے۔ میونسپل واٹر مینز، وسیع زرعی آبپاشی، اور کان کنی کی سلری لائنیں اس کارکردگی پر بہت زیادہ انحصار کرتی ہیں۔
تاہم، اس تکنیک میں شدید مقامی حدود ہیں۔ اس کے لیے فیوژن مشین اور سپورٹ گاڑیوں کے لیے بڑے پیمانے پر قدموں کے نشانات کی ضرورت ہوتی ہے۔ مزید برآں، پائپوں کا سائز معیاری طول و عرض کے تناسب (SDR) کے ساتھ ایک جیسا ہونا چاہیے۔ غیر مماثل دیوار کی موٹائی مناسب ملاپ کو روکتی ہے۔ آخر کار، ایک تنگ، گہری خندق کے اندر عمل کرنا تقریباً ناممکن ثابت ہوتا ہے۔
جب بڑی مشینیں آپ کے کام کی جگہ میں فٹ نہیں ہوسکتی ہیں، الیکٹرو فیوژن ایچ ڈی پی ای پائپ کے طریقے بہترین حل فراہم کرتے ہیں۔ یہ تکنیک مکمل طور پر مختلف زاویہ سے مالیکیولر بانڈنگ تک پہنچتی ہے۔ یہ بیرونی حرارتی پلیٹوں کے بجائے اندرونی حرارت کی پیداوار پر انحصار کرتا ہے۔
یہ عمل خصوصی کپلنگز، سیڈل یا ٹیز کا استعمال کرتا ہے۔ ان فٹنگز میں ان کی اندرونی سطح کے بالکل نیچے ایمبیڈڈ برقی حرارتی کوائل ہوتے ہیں۔ آپریٹر تیار شدہ پائپ کے سروں کو فٹنگ میں داخل کرتا ہے۔ اس کے بعد وہ کمپیوٹرائزڈ پروسیسر کو فٹنگ کے بیرونی ٹرمینل پنوں سے جوڑتے ہیں۔ پروسیسر فٹنگ پر بار کوڈ پڑھتا ہے۔ یہ خود بخود ایک مخصوص مدت کے لیے ایک عین مطابق برقی رو کا اطلاق کرتا ہے۔ یہ کرنٹ کنڈلیوں کو گرم کرتا ہے، فٹنگ اور پائپ دونوں کو اندر سے پگھلا دیتا ہے۔ وہ ایک اکائی کے طور پر ایک دوسرے کے ساتھ پھیلتے اور فیوز کرتے ہیں۔
یہ تکنیک چیلنجنگ ماحول میں چمکتی ہے۔ یہ تنگ جگہوں، عمودی قطروں، اور فعال خندقوں کے لیے غیر معمولی ثابت ہوتا ہے۔ آلات کو بہت کم جسمانی جگہ کی ضرورت ہوتی ہے۔ مزید برآں، یہ طریقہ مختلف SDRs یا قدرے مختلف پولیمر گریڈ کے پائپوں میں شامل ہو سکتا ہے۔ مثال کے طور پر، آپ محفوظ طریقے سے نئے PE100 پائپ کو پرانے PE80 پائپ سے جوڑ سکتے ہیں۔ یہ ہنگامی مرمت، سیڈل برانچز، اور فائنل سسٹم ٹائی ان کے لیے مثالی بناتا ہے۔
بنیادی خرابی میں مادی اخراجات شامل ہیں۔ الیکٹرو فیوژن کی متعلقہ اشیاء کی قیمت ننگے پائپ کے سروں سے کافی زیادہ ہے۔ مزید یہ کہ یہ عمل پائپ کی مناسب تیاری کے لیے انتہائی حساس رہتا ہے۔ آکسیڈیشن پرت کو چھیلنے یا کھرچنے میں ناکامی جوڑوں کی ناکامی کی اصل وجہ ہے۔ آپ تیاری کے مرحلے میں جلدی نہیں کر سکتے۔
صحیح نقطہ نظر کو منتخب کرنے کے لیے سائٹ کی رکاوٹوں کے خلاف اقتصادی حقائق کو متوازن کرنے کی ضرورت ہے۔ آپ کو سادہ مواد کی قیمتوں سے آگے دیکھنا چاہیے۔ ماحولیات، منصوبے کا پیمانہ، اور سرمائے کی تعیناتی سبھی حتمی انتخاب کا حکم دیتے ہیں۔
آپ کو سامان کی لاگت کا استعمال قابل استعمال اخراجات سے موازنہ کرنا چاہیے۔ بٹ فیوژن مشینیں خریداری کے لیے زیادہ سرمایہ خرچ کرتی ہیں یا روزانہ کرائے کی بھاری فیس لیتی ہیں۔ تاہم، فی مشترکہ لاگت ناقابل یقین حد تک کم ہے۔ اس کے برعکس، الیکٹرو فیوژن کے لیے کم سے کم سامان کی سرمایہ کاری کی ضرورت ہوتی ہے۔ آپ کو صرف ہلکے وزن والے کنٹرول باکس کی ضرورت ہے۔ اس کے باوجود، خصوصی فٹنگز کی زیادہ قابل استعمال لاگت زیادہ مقدار میں چلنے والے آپریشنل اخراجات کو تیزی سے بڑھاتی ہے۔
خلا آپ کے اختیارات کو فوری طور پر حکم دیتا ہے۔ ٹریک پر نصب فیوژن مشین کو ایک بڑے، فلیٹ سٹیجنگ ایریا کی ضرورت ہوتی ہے۔ آپ کو مکمل پائپ کے تاروں کو بعد میں پوزیشن میں گھسیٹنا چاہیے۔ متبادل بہت زیادہ پورٹیبلٹی فراہم کرتا ہے۔ ایک آپریٹر کنٹرول پروسیسر کو کھائی میں یا سہاروں کے اوپر لے جا سکتا ہے، نیٹ ورک کو جگہ پر جمع کر کے۔
بڑے پیمانے پر ابتدائی لے آؤٹ بڑے مکینیکل شمولیت کے حق میں ہیں۔ آپ فلیٹ خطوں پر میلوں کے پائپ کو تیزی سے ویلڈ کر سکتے ہیں۔ مقامی تقسیم کے نیٹ ورک کپلرز کے حق میں ہیں۔ جب آپ انفرادی سروس کنکشن جوڑتے ہیں، شہر کے تنگ گرڈ کو نیویگیٹ کرتے ہیں، یا معمول کی دیکھ بھال کرتے ہیں، تو مقامی طور پر پگھلنا بہت زیادہ معنی رکھتا ہے۔
ہوا، دھول، اور نمی کسی بھی فیلڈ ویلڈنگ آپریشن کو متاثر کرتی ہے۔ بڑی مکینیکل شمولیت یہاں تھوڑا فائدہ پیش کرتی ہے۔ پگھلتے ہوئے چہرے شامل ہونے تک کچھ حد تک محفوظ رہتے ہیں۔ کپلر اسمبلی کھرچنے والے پائپ کو زیادہ دیر تک ماحول میں بے نقاب کرتی ہے۔ کرنٹ کے فعال ہونے سے پہلے آلودگی آسانی سے پائپ اور فٹنگ کے درمیان موجود خلا میں چھپ جاتی ہے۔ دونوں کو فعال ورن کے دوران پناہ کی ضرورت ہوتی ہے۔
موازنہ کا عنصر |
بٹ فیوژن |
الیکٹرو فیوژن |
|---|---|---|
مواد کی قیمت (فی مشترکہ) |
کم (کوئی اضافی فٹنگ نہیں) |
اعلی (خصوصی فٹنگ کی ضرورت ہے) |
سازوسامان فوٹ پرنٹ |
بڑی (بھاری مشینری کی ضرورت ہے) |
چھوٹا (پورٹ ایبل پروسیسر کی ضرورت ہے) |
SDR مطابقت |
بالکل مماثل ہونا چاہئے۔ |
مماثل موٹائی میں شامل ہو سکتے ہیں۔ |
مثالی درخواست |
لمبی، سیدھی، زمین سے اوپر کی دوڑیں۔ |
تنگ خندقیں، مرمت، ٹائی ان |
تیاری کی حساسیت |
اعتدال پسند (فیسنگ ٹول سب سے زیادہ ہینڈل کرتا ہے) |
ایکسٹریم (دستی چھیلنا لازمی) |
نظریاتی علم کا مطلب فیلڈ ڈسپلن کے بغیر کچھ نہیں۔ بہت سے مکمل طور پر ڈیزائن کیے گئے نظام ناقص عملدرآمد کی وجہ سے ناکام ہو جاتے ہیں۔ کامیاب ایچ ڈی پی ای پائپ ویلڈنگ تفصیل پر غیر سمجھوتہ توجہ کا مطالبہ کرتی ہے۔ آپریٹر کی غلطی تقریباً تمام ریکارڈ شدہ مشترکہ ناکامیوں کا سبب بنتی ہے۔
الٹرا وایلیٹ لائٹ اور آکسیجن کے سامنے آنے پر تھرموپلاسٹک قدرے کم ہو جاتے ہیں۔ یہ پائپ کی سطح پر ایک مائکروسکوپک آکسائڈائزڈ پرت بناتا ہے۔ آپ کو اس پرت کو ہٹانا ہوگا۔ اپنے عملے پر زور دیں کہ مکینیکل سکریپنگ کے عمل کو چھوڑنا الیکٹرو فیوژن کی ناکامی کی ضمانت دیتا ہے۔ کیمیائی مسح صرف گندگی کو دور کرتے ہیں۔ وہ آکسائڈائزڈ پولیمر کو نہیں ہٹاتے ہیں۔ اگر آپ میکانکی طور پر سطح کو نہیں کھرچتے ہیں تو پگھلا ہوا مواد آپس میں نہیں جڑے گا۔ جوڑ بالآخر دباؤ میں پھٹ جائے گا۔
ٹھیکیدار اکثر جارحانہ نظام الاوقات کو برقرار رکھنے کے لیے ٹھنڈک کے اوقات میں جلدی کرنے کی کوشش کرتے ہیں۔ یہ بڑے پیمانے پر ساختی خطرہ پیش کرتا ہے۔ پولیمر زنجیروں کو کلیمپ کے دباؤ میں مضبوط ہونے کے لیے کافی وقت درکار ہوتا ہے۔ اگر آپ وقت سے پہلے کسی جوڑ کو حرکت دیتے ہیں یا دباؤ ڈالتے ہیں، تو آپ مالا کے اندر خوردبین فریکچر بناتے ہیں۔ یہ نادیدہ فریکچر وقت کے ساتھ ساتھ پھیلتے ہیں۔ ہمیشہ کارخانہ دار کے کولنگ ٹائم ٹیبل پر سختی سے عمل کریں۔ جلدی نہ کھولیں۔
سخت سیدھ یکساں تناؤ کی تقسیم کو یقینی بناتی ہے۔ براہ راست شمولیت میں، ناقص صف بندی 'اعلی-کم' مماثلت پیدا کرتی ہے۔ پائپ کی دیواریں بالکل نہیں لگتی ہیں۔ اس سے شدید تناؤ کے ارتکاز پیدا ہوتے ہیں جو پائپ لائن کو کمزور کرتے ہیں۔ کپلر جوائننگ میں، مناسب کلیمپنگ کی کمی پگھلنے کا سبب بنتی ہے۔ پھیلتا ہوا پگھلا ہوا پلاسٹک پائپ کو فٹنگ سے پیچھے کی طرف دھکیل سکتا ہے۔ اسمبلی کو ہمیشہ مخصوص مکینیکل کلیمپ کے ساتھ محفوظ کریں۔
غلطی: سکریپنگ سے پہلے صاف کرنے کے لیے آئسوپروپل الکحل کا استعمال۔ بہترین عمل: ہمیشہ پہلے کھرچیں، پھر دھول کے آخری ذرات کو ہٹانے کے لیے صاف کریں۔
غلطی: سطح کی تیاری کے لیے سینڈ پیپر یا ایمری کپڑا استعمال کرنا۔ بہترین عمل: یکساں مواد کو ہٹانے کو یقینی بنانے کے لیے مخصوص روٹری چھیلنے والے ٹولز کا استعمال کریں۔
غلطی: ہیٹر پلیٹ کے درجہ حرارت کا اندازہ لگانا۔ بہترین عمل: روزانہ پلیٹ کے درجہ حرارت کی تصدیق کے لیے انفراریڈ پائرو میٹر استعمال کریں۔
جدید آلات قیاس آرائیوں کو ختم کر دیتے ہیں۔ آج کی فیوژن مشینوں میں ڈیٹا لاگنگ کی جدید صلاحیتیں موجود ہیں۔ وہ ہر ایک ویلڈ کے عین مطابق درجہ حرارت، دباؤ اور مدت کا پتہ لگاتے ہیں۔ پروجیکٹ انجینئرز کو چاہیے کہ وہ ٹھیکیداروں کو جوابدہی کے لیے یہ ڈیٹا لاگ جمع کرائیں۔ یہ ڈیجیٹل پیپر ٹریل ثابت کرتا ہے کہ عملے نے معیاری آپریٹنگ طریقہ کار پر عمل کیا۔
صحیح طریقہ بتانا مہنگے دوبارہ کام کو روکتا ہے۔ مواد خریدنے سے پہلے آپ کو سائٹ کے حالات کا معروضی طور پر جائزہ لینا چاہیے۔ ذاتی ترجیح کے بجائے منطقی فیصلہ سازی کے درختوں پر بھروسہ کریں۔
اپنی ابتدائی رہنمائی کے لیے اس تیز رفتار فیصلہ میٹرکس کا استعمال کریں۔ ایچ ڈی پی ای پائپ پلاننگ کا مرحلہ:
اگر آپ زمین کے اوپر 1,000 فٹ سیدھی پائپ بچھا رہے ہیں: بٹ فیوژن کی وضاحت کریں۔ کم مواد کی لاگت اور تیزی سے جانشینی کی رفتار اسے واضح انتخاب بناتی ہے۔
اگر آپ کیچڑ والی 3 فٹ کھائی میں پھٹنے والے پائپ کی مرمت کر رہے ہیں: الیکٹرو فیوژن کی وضاحت کریں۔ آپ وہاں پر بھاری سامان کو محفوظ طریقے سے فٹ نہیں کر سکتے ہیں، اور ممکنہ طور پر آپ کو مختلف میٹریل گریڈز کو جوڑنے کی ضرورت ہے۔
اگر آپ متعدد دشاتمک تبدیلیوں کے ساتھ ایک پیچیدہ سہولت پر تشریف لے جا رہے ہیں: ہائبرڈ اپروچ استعمال کریں۔ سہولت کے باہر لمبے سیدھے حصوں کو ویلڈ کریں، پھر ان تاروں کو گھر کے اندر ایک ساتھ باندھنے کے لیے کپلر کا استعمال کریں۔
اب جب کہ آپ کی باریکیوں کو سمجھ گیا ہے۔ ایچ ڈی پی ای پائپ جوائننگ ، آپ کو مخصوص اقدامات کرنے چاہئیں۔ سب سے پہلے، اپنی جاب سائٹ تک رسائی کا آڈٹ کریں۔ اپنی خندقوں اور اسٹیجنگ والے علاقوں کی چوڑائی کی پیمائش کریں۔ دوسرا، اپنے مخصوص فاصلے کے لیے فٹنگ کی لاگت اور بھاری مشین کے کرایے کی فیس کے درمیان وقفے کے پوائنٹ کا حساب لگائیں۔ آخر میں، سرٹیفیکیشن کے ثبوت کا مطالبہ کریں. تصدیق کریں کہ آپ کا منتخب کردہ ٹھیکیدار آپ کے بتائے ہوئے عین طریقہ کے لیے موجودہ قابلیت رکھتا ہے۔
مضبوط انفراسٹرکچر بنانے کے لیے محتاط منصوبہ بندی اور سخت عمل درآمد کی ضرورت ہے۔ نہ ہی شمولیت کا طریقہ تمام منظرناموں میں عالمی سطح پر برتر ثابت ہوتا ہے۔ ان کی افادیت مکمل طور پر آپ کے پروجیکٹ کے سیاق و سباق، مقامی رسائی، اور آپریٹر کے نظم و ضبط پر منحصر ہے۔ بڑی مکینیکل مشینری کا استعمال لمبی دوڑ پر بے پناہ سرمائے کی بچت کرتا ہے، جبکہ خصوصی کپلر پیچیدہ مرمت اور سخت تنصیبات کو بچاتے ہیں۔
بالآخر، قابل اعتماد ایچ ڈی پی ای پائپ لائنیں ثبوت پر مبنی طریقہ انتخاب پر بنائی جاتی ہیں۔ وہ غیر سمجھوتہ فیلڈ تیاری کے ذریعے دہائیوں کے تناؤ سے بچتے ہیں۔ اپنی سائٹ کی حقیقتوں سے صحیح ٹیکنالوجی کو ملا کر اپنی بنیادی ڈھانچے کی سرمایہ کاری کی حفاظت کریں۔ ٹھنڈک کے اوقات اور سکریپنگ کے طریقہ کار پر سختی سے عمل کریں، اور آپ کی پائپ لائن ان سہولیات کو ختم کردے گی جو یہ فراہم کرتی ہے۔
A: جی ہاں، لیکن سختی سے الیکٹرو فیوژن یا مکینیکل فٹنگ کا استعمال۔ غیر مساوی دیوار کی ملاوٹ کی وجہ سے بٹ فیوژن کا استعمال نہ کریں۔ دیوار کی مختلف موٹائیاں براہ راست ہائیڈرولک دباؤ کے تحت متضاد پگھلنے والی موتیوں کی تخلیق کرتی ہیں۔ الیکٹرو فیوژن کپلنگ ان اندرونی تغیرات کو بغیر کسی رکاوٹ کے باہر سے ایڈجسٹ کرتے ہیں، ایک محفوظ بانڈ کو یقینی بناتے ہیں۔
A: نمی براہ راست پگھلنے والے علاقے میں بھاپ کو متعارف کراتی ہے۔ اس سے جوڑ کے اندر خطرناک خالی جگہیں اور پورسٹی پیدا ہوتی ہے۔ اس طرح کے خوردبینی نقائص مکمل طور پر ساختی سالمیت سے سمجھوتہ کرتے ہیں۔ آپ کو حفاظتی خیمے یا پناہ گاہ کے نیچے تمام ویلڈنگ کرنا چاہیے۔ اگر آپ ماحول کو مکمل طور پر خشک نہیں رکھ سکتے تو فوری طور پر آپریشن روک دیں۔
A: آپ بنیادی طور پر پگھلنے والی مالا کے بصری معائنہ پر انحصار کرتے ہیں۔ اس کے سائز، شکل اور یکسانیت کو چیک کریں، مناسب بیڈ رول بیک کی تلاش میں۔ ڈیجیٹل ڈیٹا لاگر رپورٹس کا جائزہ لے کر اس بصری جانچ کی تکمیل کریں۔ جامع توثیق کے لیے، ٹھیکیدار اکثر شروع کرنے سے پہلے نمونے کے جوڑوں پر تباہ کن جانچ کرتے ہیں۔
A: بالکل لازمی۔ کیمیائی وائپس پائپ کی سطح سے آکسائڈائزڈ پرت کو نہیں ہٹا سکتے ہیں۔ صرف عین مطابق مکینیکل چھیلنا ضروری مالیکیولر کراس لنکنگ کو یقینی بناتا ہے۔ اس اہم قدم کو چھوڑنا مشترکہ ناکامی کا سب سے بڑا سبب ہے۔ فٹنگ کو منسلک کرنے سے پہلے ہمیشہ ایک وقف شدہ مکینیکل سکریپنگ ٹول استعمال کریں۔


