


構造の完全性は、流体処理とパイプラインのインフラストラクチャの存続を左右します。ジョイントが 1 つ破損すると、パイプラインの 50 ~ 100 年の耐用年数が即座に無効になります。モダンな HDPE パイプ融合は 、適切に実行されると、モノリシックで漏れのないシステムを作成します。ただし、間違った結合方法を選択すると、トラブルが確実に発生します。特定の現場条件に対して誤った選択をすると、プロジェクトの重大な遅延、予算の超過、または壊滅的なシステム障害が発生します。特定の環境に適したテクニックが必要です。
この記事では、バットフュージョンとエレクトロフュージョンの高度な技術的かつベンダー中立的な評価を提供します。プロジェクト エンジニアと現場請負業者は、このガイドを使用して、実際の現場の現実に基づいた正しいアプローチを指定できます。両方の方法の仕組み、主な利点、および厳密な制限について学びます。これらのニュアンスを理解することで、次回のインストールで最大限の信頼性を確実に達成することができます。
バットフュージョンは 、十分な作業スペースを備えた長く連続した真っ直ぐなパイプの配管に最も費用効果が高く、標準化された方法です。
電気融着は 、限られたスペース、複雑な結合、溝内の修理、および異なる肉厚 (SDR) のパイプの接合に最適な選択肢です。
どちらの HDPE パイプ接合方法でも、長期的な信頼性を確保するには、冷却時間、パイプの準備 (スクレーピング/クリーニング)、およびオペレーターの認定を厳守する必要があります。
2 つのアプローチの主な経済的な差別化要因は、機器の設置面積と初期設置コストです。
熱可塑性プラスチック パイプライン プロジェクトの主な目標はシンプルです。パイプ自体と同じかそれ以上の強度のジョイントを作成する必要があります。これをモノリシックシステムと呼びます。従来のパイプ材料は、機械的なジョイント、ガスケット、またはスラスト ブロックに依存しています。これらの古い方法は、地盤の動きや材料の劣化により時間の経過とともに機能しなくなることがよくあります。信頼性の高いものづくり HDPE パイプ接続により、 これらの障害点が完全に排除されます。ポリマー鎖は溶融、混合、凝固して単一の連続構造になります。
熱可塑性樹脂の溶接を成功させるには、3 つの重要な変数を正確に制御する必要があります。オペレーターは温度、圧力、時間を管理する必要があります。単一の変数が許容パラメータの範囲外にある場合、分子結合は弱くなります。弱い結合は、外見上は問題がないように見えますが、動作上のストレスがかかると破壊されます。
これらの手法の評価は、厳格な業界標準に準拠する必要があります。たとえば、北米の事業者は熱融着ガイドラインとして ASTM F2620 を信頼しています。標準的な電気融合の実践には ASTM F1290 が使用されています。これらの確立された枠組みを遵守することで、規制当局と保険会社の両方が満足します。これらを無視すると、プロジェクトは大きな責任にさらされることになります。信頼性の高いインフラストラクチャには、共同創造に対する証拠に基づいたアプローチが必要です。
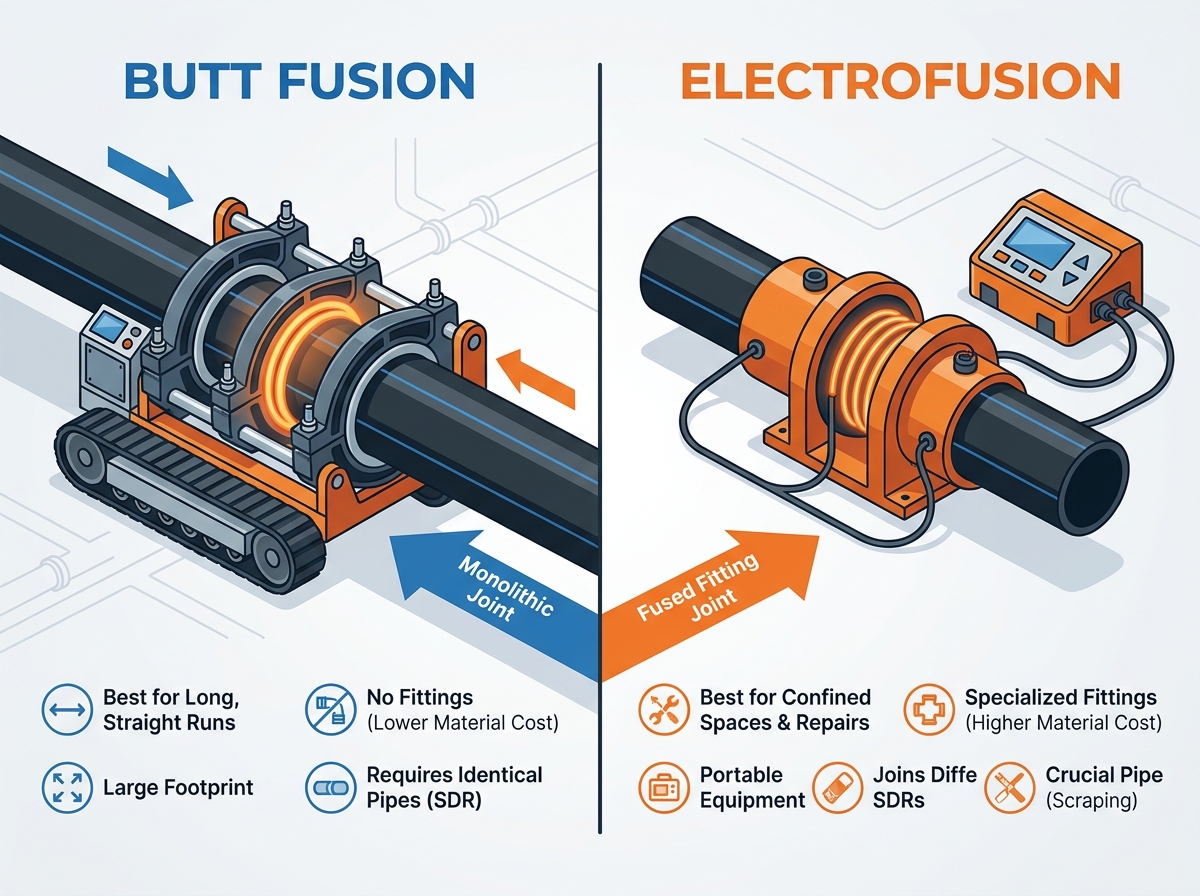
使用する バットフュージョン HDPE パイプ 技術は、依然として大規模インフラストラクチャの標準です。この方法では、追加のカプラーを使用せずに 2 つのパイプ端を直接結合します。アライメントと力を管理するために、特殊な機械装置に大きく依存しています。
このテクニックの仕組みは、厳密な時系列に従います。オペレーターは各フェーズを中断することなく実行する必要があります。
フェーシング: オペレーターはパイプの端を専用の機械に配置します。回転するカンナで端を削り、完全に平行できれいな状態にします。
加熱: PTFE コーティングされた加熱プレートが両端の間に落ちます。機械は、材料を均一に溶かすために、特定の圧力でパイプをプレートに押し付けます。
接合: オペレーターは加熱プレートを素早く取り外します。次に、制御された油圧の下で、溶けたパイプの端を一緒に押します。
冷却: 冷却 中、ジョイントは圧力下でクランプされたままになります。これにより、周囲に明確な二重の溶融ビードが形成されます。
このアプローチは、大規模プロジェクトに信じられないほどの経済的メリットをもたらします。まず、追加のフィッティングが必要ありません。これにより、ジョイントあたりの材料コストが大幅に削減されます。 2 番目に、一貫性の高い結果が得られます。検査員はビードの目視検査により、接合品質を簡単に検証できます。最後に、長距離の大量設置において非常に効率的であることが証明されています。都市の水道本管、大規模な農業用灌漑、および鉱山のスラリーラインは、この効率に大きく依存しています。
ただし、この技術には厳しい空間制限があります。融合機と支援車両のために膨大な設置面積が必要です。さらに、パイプは、標準寸法比 (SDR) が一致する同一サイズである必要があります。壁の厚さが一致しないと、適切な嵌合が妨げられます。最後に、狭くて深い塹壕内で実行することはほぼ不可能であることが判明した。
巨大なマシンが作業スペースに収まらない場合は、 電気融着 HDPE パイプ 法は完璧なソリューションを提供します。この技術は、分子結合にまったく異なる角度からアプローチします。外部加熱プレートではなく内部発熱に依存します。
このプロセスでは、特殊なカップリング、サドル、またはティーが使用されます。これらの継手には、内面のすぐ下に電気加熱コイルが埋め込まれています。オペレータは、準備したパイプ端を継手に挿入します。次に、コンピュータ化されたプロセッサを継手の外部端子ピンに接続します。プロセッサーはフィッティング上のバーコードを読み取ります。特定の期間、正確な電流を自動的に適用します。この電流によりコイルが加熱され、継手とパイプの両方が内側から外側に溶けます。それらは拡張し、単一のユニットとして融合します。
このテクニックは厳しい環境で威力を発揮します。狭いスペース、垂直降下、アクティブなトレンチに優れた性能を発揮します。この装置は物理的なスペースをほとんど必要としません。さらに、この方法では、異なる SDR またはわずかに異なるポリマーグレードのパイプを結合できます。たとえば、新しい PE100 パイプを古い PE80 パイプに安全に接続できます。これにより、緊急修理、サドル分岐、最終システムの結合に最適です。
主な欠点は、材料費がかかることです。電気融着継手のコストは、裸のパイプ端よりも大幅に高くなります。さらに、このプロセスはパイプの適切な準備に対して非常に敏感なままです。酸化層を剥がしたり削ったりしないと、接合部が破損する絶対的な原因となります。準備段階を急ぐことはできません。
正しいアプローチを選択するには、経済的現実とサイトの制約のバランスをとる必要があります。単純な材料価格以外にも目を向ける必要があります。環境、プロジェクトの規模、資本の展開はすべて、最終的な選択を決定します。
設備コストと消耗品コストを比較する必要があります。バットフュージョンマシンは、購入に多額の資本支出がかかるか、または毎日の高額なレンタル料金がかかります。ただし、ジョイントあたりのコストは信じられないほど低いです。逆に、電気融合は最小限の設備投資で済みます。必要なのは軽量のコントロールボックスだけです。しかし、特殊なフィッティングの消耗品コストが高いため、大量生産では運用コストが急速に上昇します。
スペースがあなたの選択肢を即座に決定します。トラックに設置された融合機には、広くて平らなステージング エリアが必要です。その後、完成したパイプ弦を所定の位置にドラッグする必要があります。代替手段は、非常に高い移植性を提供します。オペレータは制御プロセッサを溝の中や足場に運び、ネットワークを所定の位置に組み立てることができます。
大規模な初期レイアウトでは、大規模な機械的結合が有利になります。平坦な地形で何マイルものパイプを素早く溶接できます。局地的な配電ネットワークではカプラーが好まれます。個別のサービス接続を追加したり、都市の狭いグリッドを移動したり、定期的なメンテナンスを実行したりする場合には、局所的な融解がはるかに合理的です。
風、塵、湿気は現場での溶接作業に悪影響を及ぼします。ここでは、大規模な機械的接合が若干の利点をもたらします。溶融面は接合直前まである程度保護されたままになります。カプラーアセンブリにより、削られたパイプが環境にさらされる時間が長くなります。電流が流れる前に、パイプと継手の隙間に汚染物が容易に侵入します。どちらも活発な降雨時には避難所が必要です。
比較係数 |
バットフュージョン |
電気融合 |
|---|---|---|
材料費(ジョイント1個あたり) |
低 (追加のフィッティングなし) |
高 (特殊なフィッティングが必要) |
機器の設置面積 |
大型(重機が必要) |
小型 (ポータブルプロセッサが必要) |
SDRの互換性 |
正確に一致する必要があります |
不一致の厚さを接合できる |
理想的な用途 |
長くてまっすぐな地上走行 |
狭い溝、修理、つなぎ合わせ |
準備感度 |
中程度 (フェーシングツールがほとんどを処理します) |
エクストリーム(手動剥離必須) |
理論的な知識は、現場での専門知識がなければ意味がありません。完璧に設計されたシステムの多くは、実行が不十分なために失敗します。成功 HDPE パイプの溶接には 、細部への妥協のない注意が必要です。記録されているほぼすべてのジョイント障害は、オペレーターのミスによって引き起こされます。
熱可塑性プラスチックは、紫外線や酸素にさらされるとわずかに劣化します。これにより、パイプの表面に微細な酸化層が形成されます。このレイヤーを削除する必要があります。機械的な削り取りプロセスをスキップすると電気融合の失敗が確実になることを乗組員に強調してください。化学ワイプは汚れを取り除くだけです。酸化したポリマーは除去されません。表面を機械的にこすらないと、溶融した材料は架橋しません。圧力がかかると最終的には接合部が破裂します。
請負業者は、積極的なスケジュールを維持するために、冷却時間を急ぐことがよくあります。これは大きな構造的リスクをもたらします。ポリマー鎖はクランプ圧力下で固化するのに十分な時間を必要とします。時期尚早に関節を動かしたり、応力を加えたりすると、ビードの内部に微細な亀裂が生じます。これらの目に見えない亀裂は時間の経過とともに広がります。メーカーの冷却スケジュールを常に厳守してください。早めにクランプを解除しないでください。
厳密な位置合わせにより、均一な応力分布が保証されます。直接結合では、位置合わせが不十分であると「高低」の不一致が生じます。パイプの壁が完全に揃っていません。これにより、パイプラインを弱める深刻な応力集中が発生します。カプラー接合では、適切なクランプが行われていないとメルトの吹き出しが発生します。膨張する溶融プラスチックにより、パイプが後方に押されて継手から外れる可能性があります。アセンブリは必ず専用の機械式クランプで固定してください。
間違い: こする前にイソプロピル アルコールを使用して掃除してください。 ベストプラクティス: 常に最初にこすってから、最終的なほこり粒子を除去するために掃除してください。
間違い: 表面処理にサンドペーパーやヤスリを使用しました。 ベストプラクティス: 材料を均一に除去するには、専用の回転剥離ツールを使用してください。
間違い: ヒータープレートの温度を推測した。 ベストプラクティス: 赤外線高温計を使用してプレート温度を毎日確認します。
最新の設備により推測に頼る必要がなくなります。今日の融合マシンは、高度なデータ ログ機能を備えています。これらは、すべての溶接の正確な温度、圧力、持続時間を追跡します。プロジェクト エンジニアは、責任を負うために請負業者にこれらのデータ ログを提出するよう要求する必要があります。このデジタル紙の記録は、乗組員が標準的な作業手順に従っていたことを証明します。
正しい方法を指定すると、コストのかかるやり直しを防ぐことができます。資材を購入する前に、現場の状況を客観的に評価する必要があります。個人的な好みではなく、論理的な意思決定ツリーに依存します。
この迅速な意思決定マトリックスを使用して、最初の作業をガイドします。 HDPE パイプ 計画フェーズ:
地上 1,000 フィートの直管を敷設する場合: 突合せ融合を指定します。材料コストが低く、連続速度が速いため、これは当然の選択です。
泥だらけの 3 フィートの溝で破裂したパイプを修理する場合: 電気融着を指定します。そこに重機を安全に設置することはできないため、異なるグレードの材料を接続する必要がある可能性があります。
方向が複数変化する複雑な施設内を移動する場合: ハイブリッド アプローチを使用します。長い直線部分を施設の屋外で溶接し、屋内でカプラーを使用してそれらの紐を結びます。
ニュアンスが理解できたので、 HDPE パイプ結合の場合は、特定のアクションを実行する必要があります。まず、求人サイトへのアクセスを監査します。トレンチとステージングエリアの幅を測定します。次に、特定の距離における取り付けコストと重機レンタル料金の間の損益分岐点を計算します。最後に、認定証明書を要求します。選択した請負業者が、指定した正確な方法に対する現在の資格を保持していることを確認してください。
堅牢なインフラストラクチャを構築するには、慎重な計画と厳密な実行が必要です。どちらの結合方法も、すべてのシナリオにおいて普遍的に優れているというわけではありません。その有効性は、プロジェクトの状況、空間へのアクセシビリティ、およびオペレーターの規律に完全に依存します。大型の機械を使用することで、長時間の運転で莫大な資本を節約できる一方、特殊なカプラーが複雑な修理や厳しい設置を軽減します。
最終的に、信頼性の高い HDPE パイプラインは、証拠に基づいたメソッドの選択に基づいて構築されます。彼らは、妥協のない現場準備を通じて、数十年にわたるストレスに耐えます。適切なテクノロジーをサイトの現実に適合させることで、インフラストラクチャへの投資を保護します。冷却時間とスクレイピング手順を厳守することで、パイプラインが使用される施設よりも長持ちします。
A: はい、ただし電気融着または機械的取り付けを厳密に使用します。壁の嵌合が不均一であるため、突合せ融着を使用しないでください。壁の厚さが異なると、直接油圧がかかると不均一な溶融ビーズが生成されます。電気融着カップリングは、これらの内部変動を外部からシームレスに吸収し、確実な結合を保証します。
A: 湿気により、蒸気が直接溶融ゾーンに導入されます。これにより、接合部内に危険な空隙や気孔が生じます。このような微細な欠陥は、構造の完全性を完全に損ないます。すべての溶接は保護テントまたはシェルターの下で実行する必要があります。環境を完全に乾燥した状態に保つことができない場合は、直ちに操作を一時停止してください。
A: 主に溶融ビードの目視検査に頼っています。サイズ、形状、均一性をチェックし、ビードが適切にロールバックしているかどうかを確認します。デジタル データ ロガー レポートを確認して、この視覚的チェックを補足します。包括的な検証を行うために、請負業者は開始前にサンプル接合部の破壊試験を行うことがよくあります。
A: 絶対に必須です。化学ワイプではパイプ表面の酸化層を除去できません。正確な機械的剥離のみが必要な分子架橋を確実にします。この重要なステップをスキップすることは、関節不全の主な原因です。フィッティングを取り付ける前に、必ず専用の機械的研磨ツールを使用してください。


